-
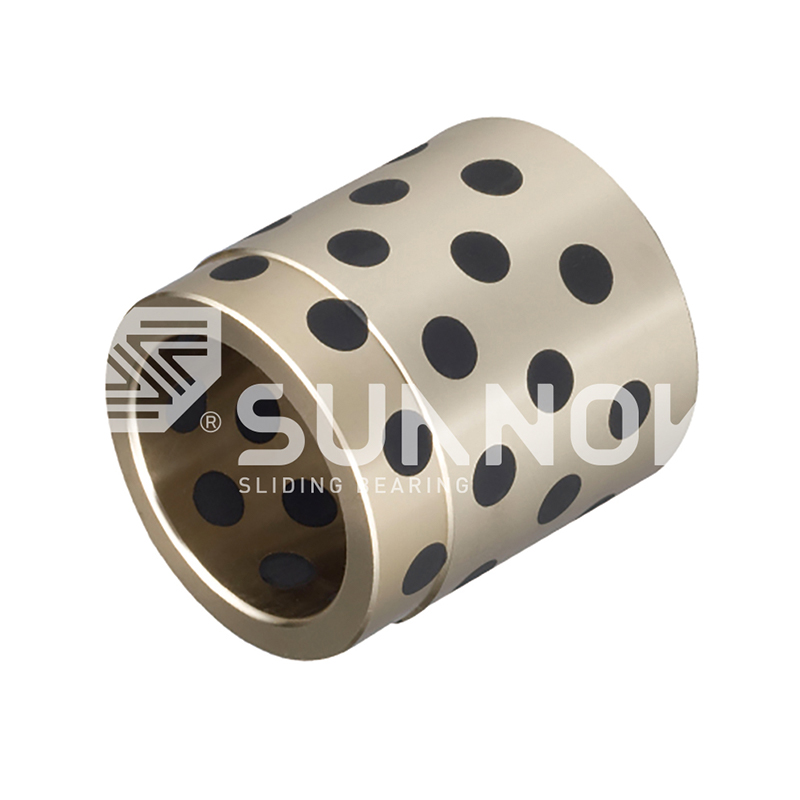 JDB Solid-Rajoittuva laakeri Putkimainen itsevoiteleva pronssiholkki, grafiittitulppa, liukuholkkilaakeri JPBW, JPBF
-
 Öljyä pidättävä bimetalli laakeri Laipallinen itsevoiteleva komposiittiholkki, öljytön laippaholkki 200#F
-

-

-

-
 SF-1 OILLess -laakeri SF-1SP-nauhan vakiometrinen koko itsevoiteltava komposiitti liukumäki
-
 SF-2-rajavoitelulaakeri SF-2Y-rajan itsevoiteltava laakeri-matala kitka kuiva voiteluaine-holkit teollisuuskoneille
-
 FB090 -pronssinen kääritty laakeri FB094 -pronssinen kääritty laakeri tiivisteillä


Itsevoitelevien laakereiden valinta muotti- ja ruiskuvalukoneille
Teollisuusuutiset-25 laukausta minuutissa pyörivä ruiskumuotti siirtää ejektorin tappeja ohjausholkkiensa läpi yli tuhat kertaa tunnissa. 550 tonnin puristimessa nämä holkit kantavat paikallista pintapainetta 15–30 MPa, toimivat muotin lämpötiloissa 60–120 °C, eivätkä ne koskaan saa rasvaa asennuksen jälkeen. Itsevoitelevien laakereiden valinta muotteihin ja ruiskupuristuskoneisiin alkaa hyväksymällä, että holkin on toimitettava oma voitelunsa työkalun käyttöiän ajan.
Itsevoiteleva laakeri on liukulaakeri, jossa on kiinteää voiteluainetta, yleensä grafiittia, PTFE:tä tai metallisulfidia, joka on upotettu kupariseos- tai terästaustaiseen matriisiin ja joka on suunniteltu toimimaan ilman ulkoista öljyä tai rasvaa koko käyttöiän ajan.
Valintaprosessi on viiden portin tarkistuslista: kuormitus ja PV-arvo, lämpötila, akseli- ja toleranssistandardit, liiketyyppi ja asennuksen käytännöllisyys. Useimmat muottivauriot jäljittävät ohitettuun parametriin, yleensä kuormaan.
Yhdistä ensin kuormitus ja PV-arvo
Ensimmäinen valintaportti on kantavuus ja PV-arvo, koska ohjausholkki, joka ei kestä paikallista pintapainetta, epäonnistuu riippumatta siitä, kuinka hyvin muu muotti on suunniteltu.
PV-luokitus on paine MPa kerrottuna liukunopeudella metreinä sekunnissa. Muotin ohjauspaikat kulkevat hitaasti, yleensä 0,05-0,3 m/s, joten paine hallitsee laskelmaa. Paikallinen pintapaine ejektorin tapeihin korkealle pakatuissa osissa voi nousta 20-50 MPa:iin, mikä on paljon yksinkertaisen polymeeriholkin rajan yli. Valettu kupariseos grafiittitulpilla käsittelee tätä yhdistelmää, koska pronssimatriisi kantaa kuorman, kun taas grafiitti antaa jatkuvan voitelun.
Vertaa muoteissa käytetyn neljän päälaakeriperheen tyypillisiä staattisen kuormituksen rajoja:
Tyypillinen staattinen kuormitus sarjoittain
JDB valettu pronssia 250 MPa
JF bimetalli 200 MPa
SF1 PTFE pronssi 140 MPa
FB090 kääritty 120 MPa
Arvot ovat tyypillisiä staattisia kuormituskykyjä vakiolaatuille; tarkista valitsemasi seoksen materiaalitestiraportti.
Valettu pronssi on oletusarvo ejektorin ja ohjaimen asennoissa. The JDB:n kiinteävoitelulaakereiden siirtokalvomekanismi selittää, miksi tämä tuoteperhe toimii niin hyvin hitaissa, korkeapaineisissa muotteissa.
250 MPa staattinen kantavuus, JDB valettu pronssi
2,5 MPa m/s PV-raja kuivakäytössä
300 °C suurin käyttölämpötila
Vahvista lämpötila ja altistuminen kemikaaleille
Toinen portti on lämpötila, koska kiinteällä voiteluaineella ja laakerimatriisilla on kullakin määritellyt lämpörajat, jotka päättävät, mikä sarja on turvallista määrittää.
Hartsivalinta asettaa muotin lämpötilan:
- Tavarahartsit: muotin lämpötila 40 - 80 °C.
- Tekniset muovit: muotin lämpötilat 80 - 120 °C.
- Kuumakanava- ja venttiiliporttialueet: laakerin istukat lämpötilassa 150 - 200 °C.
PTFE-pohjainen SF1-laakeri pysyy arvossaan noin 250 °C jatkuvaan lämpötilaan asti, kun taas grafiittiin upotetut pronssilaadut pitävät voitelukalvonsa 300 °C:ssa tai korkeammassa lämpötilassa.
Yli 200 °C:ssa grafiitilla upotettu pronssi kestää kauemmin kuin PTFE-pohjaiset laakerit, koska grafiitti ei hapetu merkittävästi alle 450 °C:ssa, kun taas PTFE alkaa menettää kuormituksenkestävyyttään lähellä 260 °C:ta.
Myös kemikaalien altistuminen vaikuttaa. Muovauskennoissa, joissa käyttäjät pyyhkivät ohjauspylväitä liuottimella tai joissa pesu on osa aikataulua, tilaa ruostumattomasta teräksestä valmistettuja tai tiivistettyjä versioita, jotta puhdistusaineet eivät pysty huuhtelemaan kiinteää voiteluainetta avoimista reunoista.
Tarkista akselin kovuus, viimeistely ja toleranssistandardit
Kolmas portti on tribologinen parittaminen, koska laakeri on vain niin hyvä kuin sitä vastaan kulkeva akseli ja mittaluokan tulee vastata myymälässä käytettävää muottistandardia.
Ejektoritappien ja ohjauspylväiden akselin kovuuden tulee olla 45 - 55 HRC. Alle 40 HRC:n pronssiin upotetut kovat grafiittihiukkaset toimivat kuin viila pehmeällä varrella. Pinnan viimeistelyn tulee olla Ra 0,4 - 0,8 mikronia. Karkeammat pinnat raaputtavat siirtokalvon pois; peilipinnat eivät anna kalvolle mitään sitomista. Kromipinnoitetut tai nitratut ejektorin tapit ovat vakiopari JDB-ohjainlaakereille automuoteissa.
Tilaa autojen työkaluja varten ohjauslaakeri samaan muotoon sovitettuun toimintoon kuin NAAMS-standardi.
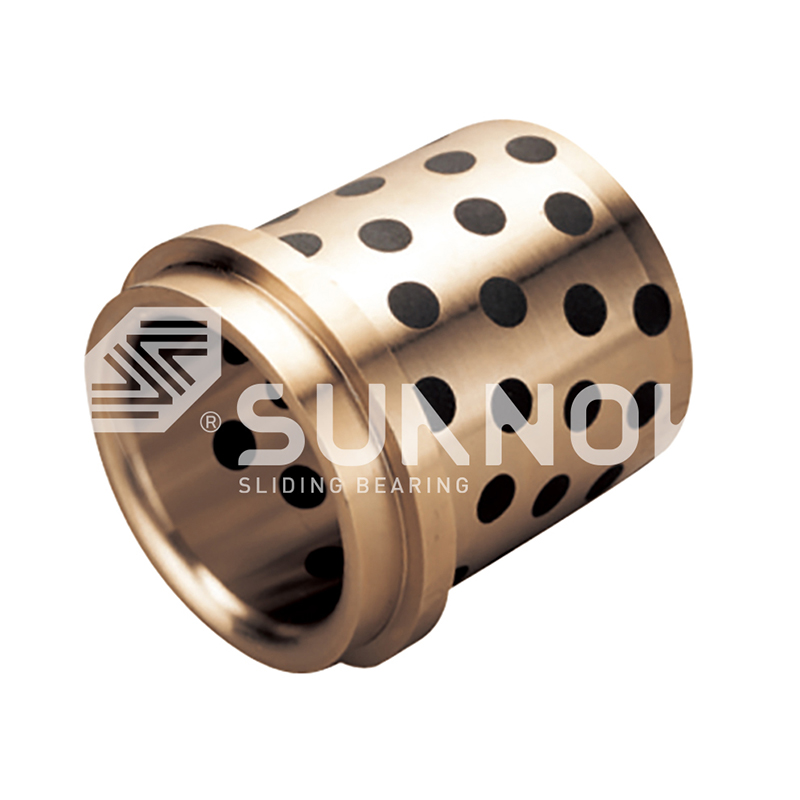 Kaksoislaippainen grafiittitulppa pronssiholkki NAAMS Form-Fitillä Tämä kaksilaippainen pronssiholkki vastaa NAAMS-työkalustandardeja ja tarjoaa kaksisuuntaisen aksiaalisen sijoituksen ilman lisälaitteita. Sen grafiittitulpat mahdollistavat huoltovapaan käytön raskaassa kuormituksessa, joten se korvaa suoraan autojen muotinohjaimet. Näytä tuote →
Käytä eurooppalaisissa koneissa DIN 9834 -profiilia ja metriset laipalliset versiot (JFB650, JFBB) peittävät reiän läpivientiasennuksen.
 Huoltovapaa messinkinen kaulusholkki DIN 9834 mukaan grafiittisisäkkeillä Tämä DIN 9834 -standardin mukainen kaulusholkki tarjoaa positiivisen aksiaalisen sijainnin eurooppalaisille puristustyökaluille. Messinkirunko grafiittisisäkkeillä toimii ilman ulkoista voitelua, ja kaulus yksinkertaistaa asennusta – tarkista vain H7-kotelon sopivuus ja puristusvoimarajat. Näytä tuote →
| asema | Akselin kovuus | Pintakäsittely | Suosittu sarja |
| Ejektorin ohjaustappi | 50-55 HRC | Ra 0,4 mikronia | JEGB / JOSG |
| Ohjauspilari | 45-50 HRC | Ra 0,6 mikronia | GB61 / DIN 9834 |
| Liukuva kulutuslevy | Vähintään 45 HRC | Ra 0,8 mikronia | JESW / JPBW |
| Hydraulinen ejektorin tanko | 55-60 HRC | Ra 0,4 mikronia | SF1D |
Tarkista laakerin sisähalkaisijan toleranssi suhteessa tapin todelliseen halkaisijaan ennen kotelon työstämistä. 0,02 mm:n häiriövirhe näkyy jumiutuneena ejektorina ensimmäisen 100 jakson aikana.
Kun tilaat Zhejiang Shuangnuo Bearing Technology Co., Ltd.:ltä, materiaalitestiraportti vahvistaa seoslaadun ja mekaaniset ominaisuudet jokaiselle erälle.
Yhdistä sarja liikeprofiiliin
Neljäs portti on liiketyyppinen, koska ejektorin iskut, ohjauspilarit, liukukiskot ja hydrauliset ejektorit aikaansaavat hyvin erilaisia paineen ja nopeuden yhdistelmiä.
Ejektorimekanismit ovat muotin suurimmat kuormitukset ja alhaisimman nopeuden asennot. JEGB- ja JEGBK-ejektorin ohjauslaakereissa käytetään valettua pronssia ja grafiittitulppia, jotka on koneistettu sopimaan ejektorilevykokoonpanoon.
 Keskilaippapronssiholkki kiinteällä grafiitilla muottiin ja automaatioon Ejektorimekanismeihin ja automaatioon suunniteltu keskilaippaholkki tarjoaa yhden pisteen aksiaalisen referenssin, kun taas grafiittisisäkkeet käsittelevät suuria staattisia kuormia ja hidasta liukumista. Se sopii kohteisiin, joissa pintapaine ylittää 20 MPa ilman öljyä. Näytä tuote →
Valettu pronssi grafiittitulpilla (JDB)
Valitse ejektorin tapeille, ohjauspilareille ja kulutuslevyille, joiden nopeus on alle 0,3 m/s ja pintapaine yli 20 MPa. Suuri staattinen kuormitus, korkea lämpötilan sieto, pieni kitka, kun grafiitin siirtokalvo muodostuu.
PTFE-pronssi teräkselle (SF1)
Valitse nopeammat ja kevyemmät asennot, kuten hydrauliset ejektorit, hammaspyöräpumpun akselit ja liukumäet, jotka kulkevat yli 0,3 m/s. Pienempi kitka ja hiljaisempi käynti, mutta tarkista 250°C jatkuvan lämpötilan raja.
Nyrkkisääntö: alle 0,3 m/s paineen ollessa yli 20 MPa on JDB-alue; yli 0,3 m/s kevyillä kuormilla on SF1-alue; raskaat värähtelevät hydraulivoimat vaativat JF-bimetalliterästaustaisia sarjaa.
Vahvista koneistus-, asennus- ja huoltotiedot
Viides portti on käytännöllinen: varmista, että holkki voidaan työstää koteloon, asentaa ilman reunavaurioita ja tarkastaa määräaikaishuollon yhteydessä.
Valupronssilaadut koneellaan hyvin, mikä tarkoittaa, että voit viimeistellä reiän tarkan kotelon toleranssin mukaan itse kotelon hitsauksen tai korjauksen jälkeen. Tämä työnkulku tuottaa toistettavan valintapäätöksen mille tahansa muotille tai muovauskoneelle:
- Määritä käyttöjakso: iskut minuutissa, iskunpituus ja käyttötunnit vuodessa.
- Laske laakerin istukan suurin pintapaine ja liukunopeus.
- Kirjaa ylös kuumin jatkuva lämpötila laakerin kohdalla, älä muotin pinnan lämpötilaa.
- Määritä akselin kovuus, pinnan viimeistely ja toleranssistandardi: metrinen, NAAMS tai DIN.
- Valitse laakerisarja ja geometria: sylinterimäinen, laipallinen, painelevy tai kulutuslevy.
- Vahvista koneistusvarat ja pyydä materiaalitestiraportit ennen tuotantoa.
Nämä laakerit ovat suunnittelultaan huoltovapaita, mutta liitosakseli ei. Tarkasta akseli naarmujen tai ruosteen varalta jokaisen määräaikaishuoltoikkunan yhteydessä, pyyhi hankaava pöly pois ja vaihda holkki, kun kulkuvälys saavuttaa alkuperäisen kulumisrajan. Grafiittilaakerin uudelleenvoitelu rasvalla on yleensä virhe, koska rasva vetää puoleensa homepölyä, muuttaa kitkajärjestelmää ja estää grafiitin siirtokalvon muodostumisen. Kolmannen osapuolen testiraportit, jotka kattavat materiaalin koostumuksen ja mekaaniset ominaisuudet, ovat saatavilla pyynnöstä.
Usein kysytyt kysymykset
Mikä itsevoiteleva laakeri on paras ejektorin ohjaustapeille?
JDB-valupronssiset ejektorin ohjauslaakerit, kuten JEGB, JEGBK ja JOSG, ovat vakiovalinta, koska ejektorin tapit ovat hitaita, korkeapaineisia ja kuumia. Grafiittitulpat muodostavat jatkuvan siirtokalvon, kun taas pronssimatriisi kantaa kuorman.
Mitä akselin kovuutta itsevoiteleva laakeri vaatii?
Määritä 45 - 55 HRC ja pintakäsittely Ra 0,4 - 0,8 mikronia. Kovat grafiittihiukkaset leikkaavat pehmeämpiä varret, ja karkeat pinnat estävät siirtokalvoa kiinnittymästä.
Voivatko nämä laakerit käydä täysin kuivina?
Kyllä. Upotettu kiinteä voiteluaine on voitelujärjestelmä. Laakeri muodostaa siirtokalvon akselille ensimmäisten käyttötuntien aikana ja kuivakäyttö on sen jälkeen normaalia. Älä lisää rasvaa, ellei toimittaja ilmoita hybridivoideltua versiota.
Kuinka kauan itsevoiteleva ohjauslaakeri kestää?
Nopeudella 20 MPa ja 0,1 m/s JDB-ohjainholkki ylittää tyypillisesti 10 000 käyttötuntia ennen kuin välys kasvaa toleranssista. Pidä paineen nopeus alle 2,5 MPa m/s ja tarkkaile akselin välystä määräaikaishuoltojen yhteydessä.
Jos haluat täydellisen kuvan JDB-, SF1-, JF- ja FB090-perheistä, vertaa itsevoitelevien laakerien luettelo .
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
