-
 JDB Solid-Rajoittuva laakeri Huoltovapaa kaulusmessingisellä Din9834 öljyttömällä ohjausholkkilaakerilla
-
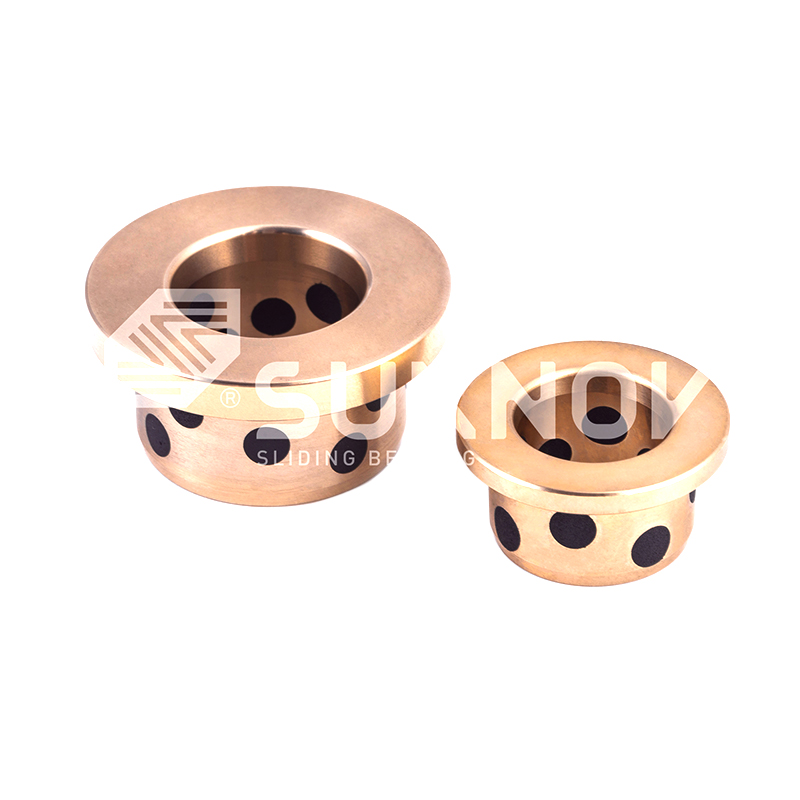 JDB Solid-Rajoittuva laakeri Laipallinen grafiittitulppa pronssiholkki, itsevoiteleva öljytön pronssiholkkilaakeri GB71 NAAMS
-
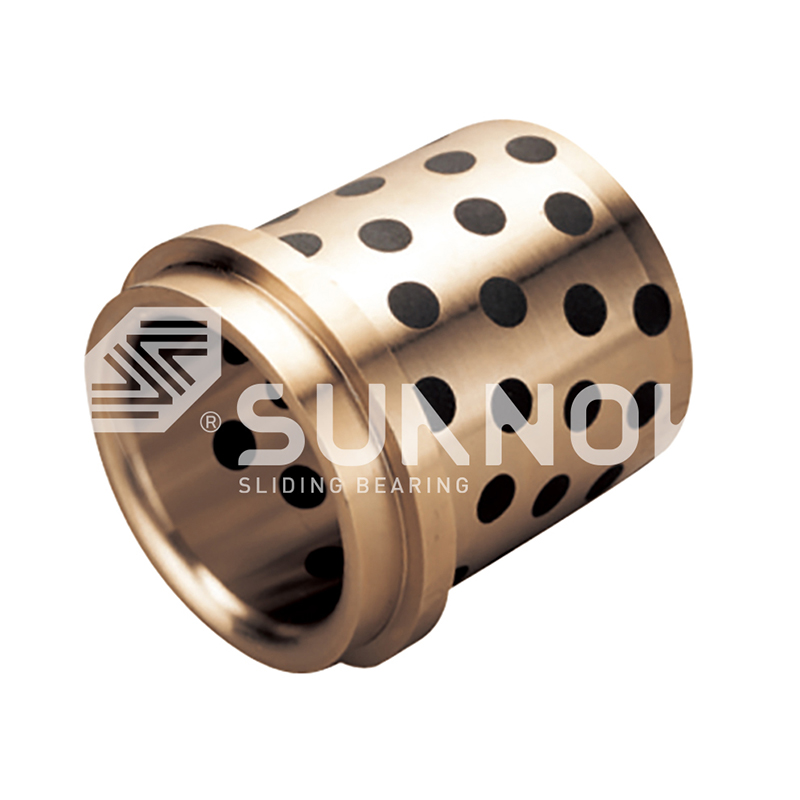 JDB Solid-Rajoittuva laakeri Kaksilaippainen upotettu grafiittipronssiholkkilaakeri, huoltovapaa messinkiholkki GB61 NAAMS
-
 JDB Solid-Rajoittuva laakeri Yksilaippainen itsevoiteleva pronssiholkki, grafiittitulppa, liukuholkkilaakeri JEFW
-
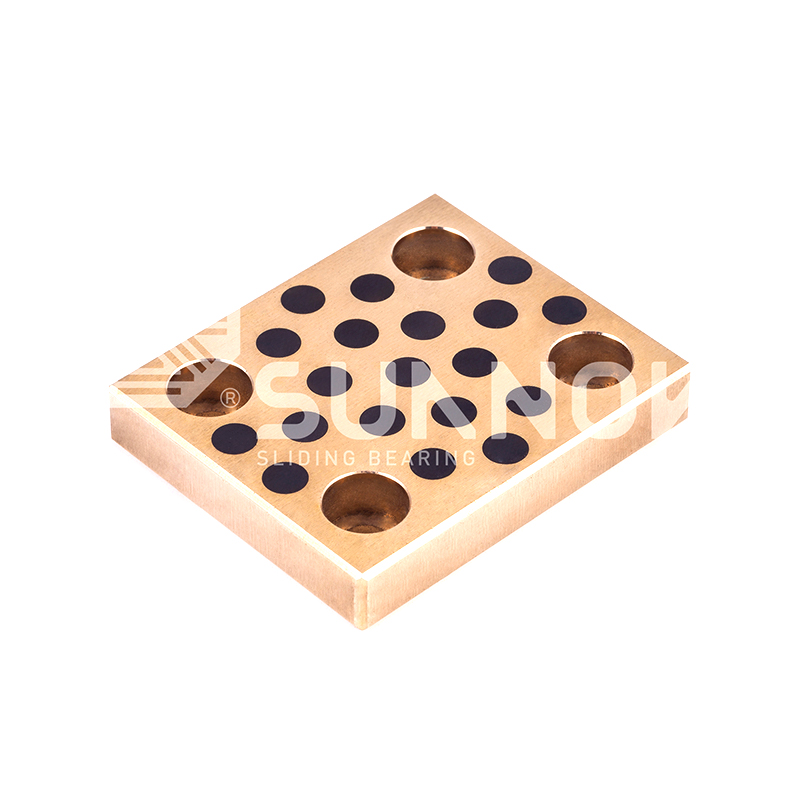 JDB Solid-Rajoittuva laakeri Laipaton grafiittipronssi kulumislohko, neliömäinen itsevoiteleva pronssiohjainlevy JESW
-
 SF-1 OILLess -laakeri SF-1P: n edestakainen liikepronssi itsevoiteltava komposiittilaakerin holkki
-
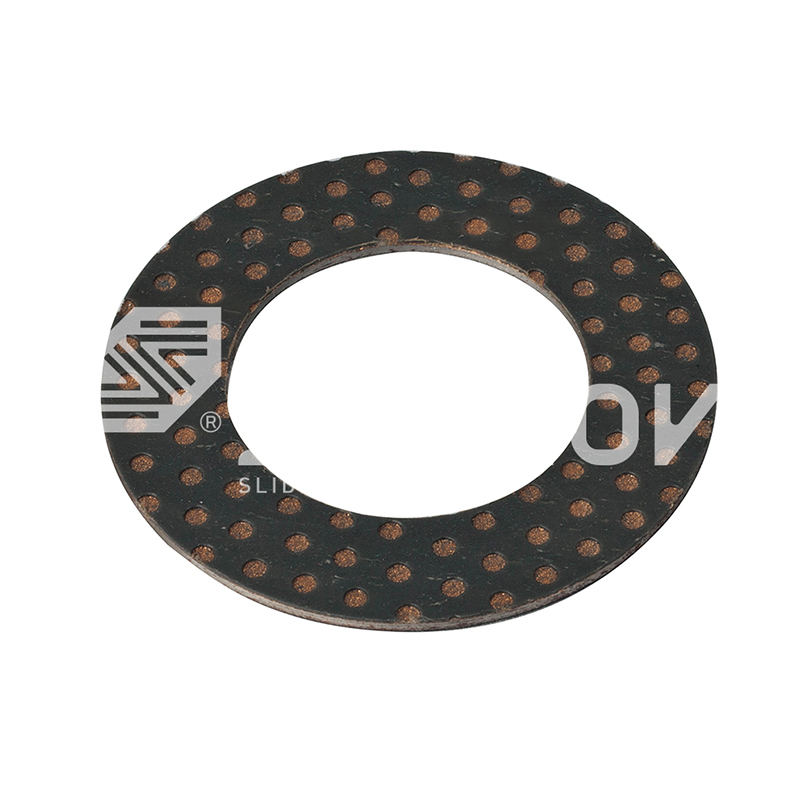 SF-2-rajavoitelulaakeri SF-2WC-standardi metrinen itsevoiteltava yhdisteiden työntölevyn liukupesurit
-
 FB090 -pronssinen kääritty laakeri FB091 -kuparikäyttölaakeri


Luotettavan itsevoitelevan pronssiholkin valmistajan valitseminen: Ostajan opas
Teollisuusuutiset-Ostoinsinööri, joka vertasi kuutta tarjousta nimellisesti identtiselle pronssiholkille, näki kerran, että hintaero oli 42 prosenttia. Kallis osa ei välttämättä ollut parempaa materiaalia; se oli todennettavissa oleva prosessi. Luotettava itsevoitelevien pronssiholkkien valmistaja valvoo metalliseosta sulatuksesta valmiiseen poraukseen, dokumentoi jokaisen tarkastuksen ja tukee mukautettuja mittoja teknisillä tiedoilla. Tässä oppaassa esitellään auditointipisteet, joita hankintatiimit käyttävät, kun laakerin vikakustannukset ovat korkeammat kuin osan hinta.
Mikä määrittelee luotettavan itsevoitelevan pronssiholkkivalmistajan
Luotettava itsevoiteleva pronssiholkkivalmistaja on sellainen, joka ohjaa kupariseosta sulatuksesta valmiiseen poraukseen, todistaa materiaalin koostumuksen ennätyksillä ja säilyttää käyttötarkoitukseen sopivat mittatoleranssit. Jokainen toimittaja voi lisätä grafiittitulpan pronssiholkkiin; harvat voivat toistaa saman mikrorakenteen ja voiteluaineen jakautumisen tuhansiin osiin.
Toimiva määritelmä
Itsevoiteleva pronssiholkki on kupariseoksesta valmistettu holkki, joka toimii ilman ulkoista öljyä tai rasvaa. Sen voitelevuus tulee kiinteistä voiteluaineista, kuten grafiitista, molybdeenidisulfidista (MoS2) tai PTFE:stä, jotka on upotettu laakerirakenteeseen. Toimittajan luotettavuus tarkoittaa toistettavaa kemiaa, tasaista voiteluaineen täyttöä ja dokumentoitua laatua jokaisessa erässä.
Ominaisuudet, jotka erottavat valimon jälleenmyyjästä
- Oma sulatus ja valu: seoskemiaa ohjataan lähteellä sen sijaan, että se peritään ostetuista aihioista.
- Kiinteän voiteluaineen upotus: grafiitti- tai MoS2-taskut sijoitetaan ilman aukkoja, halkeamia tai tahroja.
- Tarkkuustyöstö: CNC-sorvaus ja poraus pitävät kiinni piirustuksissa vaaditusta H7- tai sovelluskohtaisesta poraussovituksesta.
- Asiakirjatodisteet: spektrometriraportit, mekaaniset testiarvot ja materiaalitodistukset yhdistetään eränumeroihin.
Kaksi toimittajaa voi tarjota samaa kupariseoslaatua; vain yksi voi näyttää sinulle sulamistiedot. Se on käytännössä lyhin luotettavuustesti, joten pyydä sitä ensin, ei viimeisenä.
Tarkista materiaalin valvonta ja metalliseoksen jäljitettävyys
Aloita tarkastus materiaalilla, koska lejeeringin koostumus määrittää kantavuuden, kitkan ja kulumisajan ennen geometristen mittausten merkitystä. Vakava valmistaja julkaisee kupariseoslaatunsa ja ilmoittaa valureitin: keskipakovalu pyöreälle massalle, jatkuvavalu pitkille tankoille tai metallimuottivalu monimutkaisille aihioille. Jokainen reitti muuttaa huokoisuutta ja raerakennetta, mikä muuttaa holkin käyttäytymistä raskaassa kuormituksessa.
Voiteluaineen täyttö on yhtä tärkeä. Grafiitti sopii hitaille nopeuksille, suuren kuorman liukuvalle; MoS2 parantaa sisäänajovaihetta; ja tietyt pronssi-grafiittiseokset palvelevat erityisiä lämpötila- tai kontaminaatioolosuhteita. Toimittaja, joka kartoittaa nämä vaihtoehdot PV-arvoosi, tekee suunnittelua; toimittaja, joka tarjoaa vain hinnaston, ottaa tilauksia vastaan. Keskiraskaalle koneelle messinkipohjainen kiinteä voiteluholkki, kuten JDB650 kiinteä voiteluholkki on yleinen lähtökohta JDB-perheessä.
 JDB650 itsevoitelevien messinkiholkkien öljyttömien laakereiden tukkumyynti, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB650 itsevoiteleva messinkiholkki öljyttömän laakerin toimittaja, yritys, me Wh... Näytä tuote →
Ennen kuin vertaat hintoja, ymmärrä, kuinka valmistusreitti muuttaa suorituskykyä. Suora vertailu sintrattu vs. valettu pronssiholkin pitkäikäisyys näyttää, missä kukin prosessi voittaa, ja tämä tieto estää sinua maksamasta palkkiota väärästä osasta.
Talon oma valu verrattuna ulkoistettuihin aihioihin
Itsenäinen valimo
- Sulamiskirjat pidetään jokaisesta lämmityksestä.
- Kemia voidaan säätää spesifikaatioiden mukaan.
- Kolmannen osapuolen analyysi samasta lämmöstä kuin tuotanto.
- Lyhyemmät läpimenoajat, koska metalliseoksen syöttö on sisäinen.
Ulkoistetut aihiot
- Pienemmät tulokustannukset ja yksinkertaisempi hinnoittelu.
- Ei sulamistietoja tai lämmön jäljitettävyyttä.
- Laadun siirtymisen riski ostettujen erien välillä.
- Tarkastuksen vastaanottamisen on oltava tiukkaa korvatakseen.
Zhejiang Shuangnuo Bearing Technology Co., Ltd., joka on keskittynyt lähes vuosikymmenen ajan itsevoiteleviin kuparilejeeringeihin, suorittaa spektrometritarkistuksia ennen jokaista sulatusta, sen aikana ja sen jälkeen ja toimittaa sitten säännöllisesti näytteitä kansallisille testauslaitoksille koostumuksen ja mekaanisen tarkastuksen vuoksi.
Arvioi valu-, sintraus- ja koneistuskapasiteetti
Tarkasta tuotantokerros, ei vain luetteloa, koska laitevalikoima ja laajuus määräävät, pystyykö toimittaja noudattamaan toleransseja ja toimittamaan ajallaan. Itsevoitelevien pronssiholkkien valmistuksessa yhdistyvät valu tai sintraus koneistukseen ja tarkastukseen. Keskipakovalu tuottaa tiheitä pyöreitä aihioita, jatkuva valu parantaa sakeutta pitkillä ajoilla, ja sintraus on terästaustaisten bimetallituotteiden ydinreitti.
Koneistuskapasiteetti muuntaa valumassan laipallisiksi holkeiksi, kulutuslevyiksi ja painelevyiksi piirtämisen vaatimalla tarkkuudella. Toimittaja, jolla on todellinen konepaja, voi ottaa suunnitellun piirustuksen ja vastata prosessipalautteella; kauppayhtiö voi siirtää piirustuksen vain toiselle.
10 vuosien keskittynyt itsevoitelevien metalliseosten tuotanto
80 CNC-sorvit ja koneistuskeskukset paikan päällä
3 valureitit: keskipako, jatkuva, metallimuotti
6 tuoteperheet: JDB, SF1, SF2, JF, FB090, 200-sarja
Tarkastuslista pronssiholkkien toimittajalle
| Kriteeri | Mitä tarkistetaan | Miksi sillä on väliä | Läpäisymerkki |
| Seoskemia | Spektrometriraportti verrattuna julkaistuun arvosanaan | Koostumuksen ajautuminen lyhentää kulumisikää | Arvosana spesifikaatioiden sisällä jokaisessa lämmityksessä |
| Valuprosessi | Keskipako-, jatkuva- tai metallimuotti | Prosessi säätelee huokoisuutta ja tiheyttä | Huokoisuus dokumentoitu ja valvottu |
| Voiteluaineen täyttö | Grafiitin pinta-alasuhde ja jakautuminen | Täyttötaso asettaa PV-rajan | Tasainen upotus, ei aukkoja |
| Poran sietokyky | H7 tai sovelluskohtainen istuvuus | Löysät reiät aiheuttavat reunakuormitusta | Mitattu Cpk yli 1,33 |
| Dokumentaatio | Kolmannen osapuolen mekaaninen testaus | Todistus korvaa markkinointiväitteet | Eränumeroon sidottu raportti |
Raskaasti kuormitetuille pyöriville rakenteille paksuseinäinen malli, kuten JDB600 valukupariseoksesta laakeri tarjoaa rakenteellisen marginaalin, johon ohutseinäiset vuoraukset eivät voi vastata, minkä vuoksi valukyky on tärkeä valintaprosessissa.
 JDB-600 valu itsevoiteleva pronssiohjainholkkilaakeritoimittajat, tukkumyynti, Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB-600 Cast itsevoiteleva pronssiohjainholkkilaakeritoimittaja, yritys, W... Näytä tuote →
Kolmivaiheinen spektrometriohjaus jokaisessa sulatteessa: uunin puoleinen tarkastus, kaatamisen puolivälin tarkistus ja jähmettymisen jälkeinen vahvistus. Tämä kurinalaisuus pitää arvosanat poissa tuotantojaksosta.
Kysy laadukasta dokumentaatiota ja teknistä tukea
Luotettava toimittaja voi toistaa testausraportin minkä tahansa erän takana ja tukee epätyypillisiä porauskokoja, laippoja ja kulutuslevyjä teknisillä tiedoilla arvailun sijaan. Asiakirjat eivät ole hallinnollisia yleiskustannuksia; se on ainoa tapa tarkastaa tuote, joka on jo asennettu koneellesi.
Viisi asiakirjaa määrittelee hyväksyttävän laatupaketin itsevoitelevalle pronssiholkkitilaukselle:
- Materiaalitodistus kupariseoslaadulla ja kemiallisella koostumuksella.
- Kolmannen osapuolen mekaaninen testiraportti, joka kattaa kovuuden ja vetolujuuden.
- Mittatarkastusraportti poraukselle, ulkohalkaisijalle ja laipan ulostulolle.
- Käytetyn kiinteän voiteluaineen täytteen PV-raja- tai kulumisnopeustiedot.
- Erä- tai lämpönumero, joka yhdistää jokaisen asiakirjan toimitettuihin osiin.
Tilaustyö on valmistajan todellinen testi. Toimittaja, joka koneistaa ei-standardit pronssiholkkien mitat ja toleranssit sisäinen vastaa toleranssikysymyksiin tiedoilla, ei lupauksella, että osa vain sopii.
Valintatekijöiden suhteellinen paino
Painotus perustuu vikakustannuksiin ja auditointiponnisteluihin teollisuusholkkien hankinnassa.
Testiraportti ilman eränumeroa ja tarjous ilman toleranssia ovat sama asia: paperityötä, jota ei voida käyttää, kun laakeri pettää aikaisin.
Punaiset liput, jotka hylkäävät toimittajan
Useiden varoitusmerkkien pitäisi poistaa ehdokas heti huomiosta riippumatta siitä, kuinka houkuttelevalta tarjous näyttää. Nämä eivät ole neuvoteltavia asioita; ne osoittavat, että toimittaja ei hallitse myymänsä.
- Ei sulatustietoja, materiaalitodistuksia tai eränumeroita.
- Luettelo, joka vaatii kaiken mahdollisen materiaalin, mutta ei voi selittää prosessien eroja.
- Ei sitoutumista poraustoleranssiin tai asennusohjaukseen.
- Hidas ja välttelevä vastaus, kun kemiallista koostumusta koskevia tietoja pyydetään.
- Käyttöohje, joka jättää huomiotta nopeuden, lämpötilan, saastumisen tai voiteluolosuhteet.
Tunnusmerkki osaamisesta on rehellinen suositus perheen vaihtamiseen. Suurempiin nopeuksiin, kevyempiin kuorma-asemiin, ohutseinämäinen SF1 öljytön laakeri saattaa menestyä tehokkaammin kuin massiivinen valettu pronssiholkki, ja vakava valmistaja kertoo sinulle sen väärän osan myymisen sijaan. Varo yhteistä väärinkäsityksiä itsevoitelevien pronssilaakerien hankinnassa jotka työntää ostajat kohti halvinta tai raskainta vaihtoehtoa ilman tietoja.
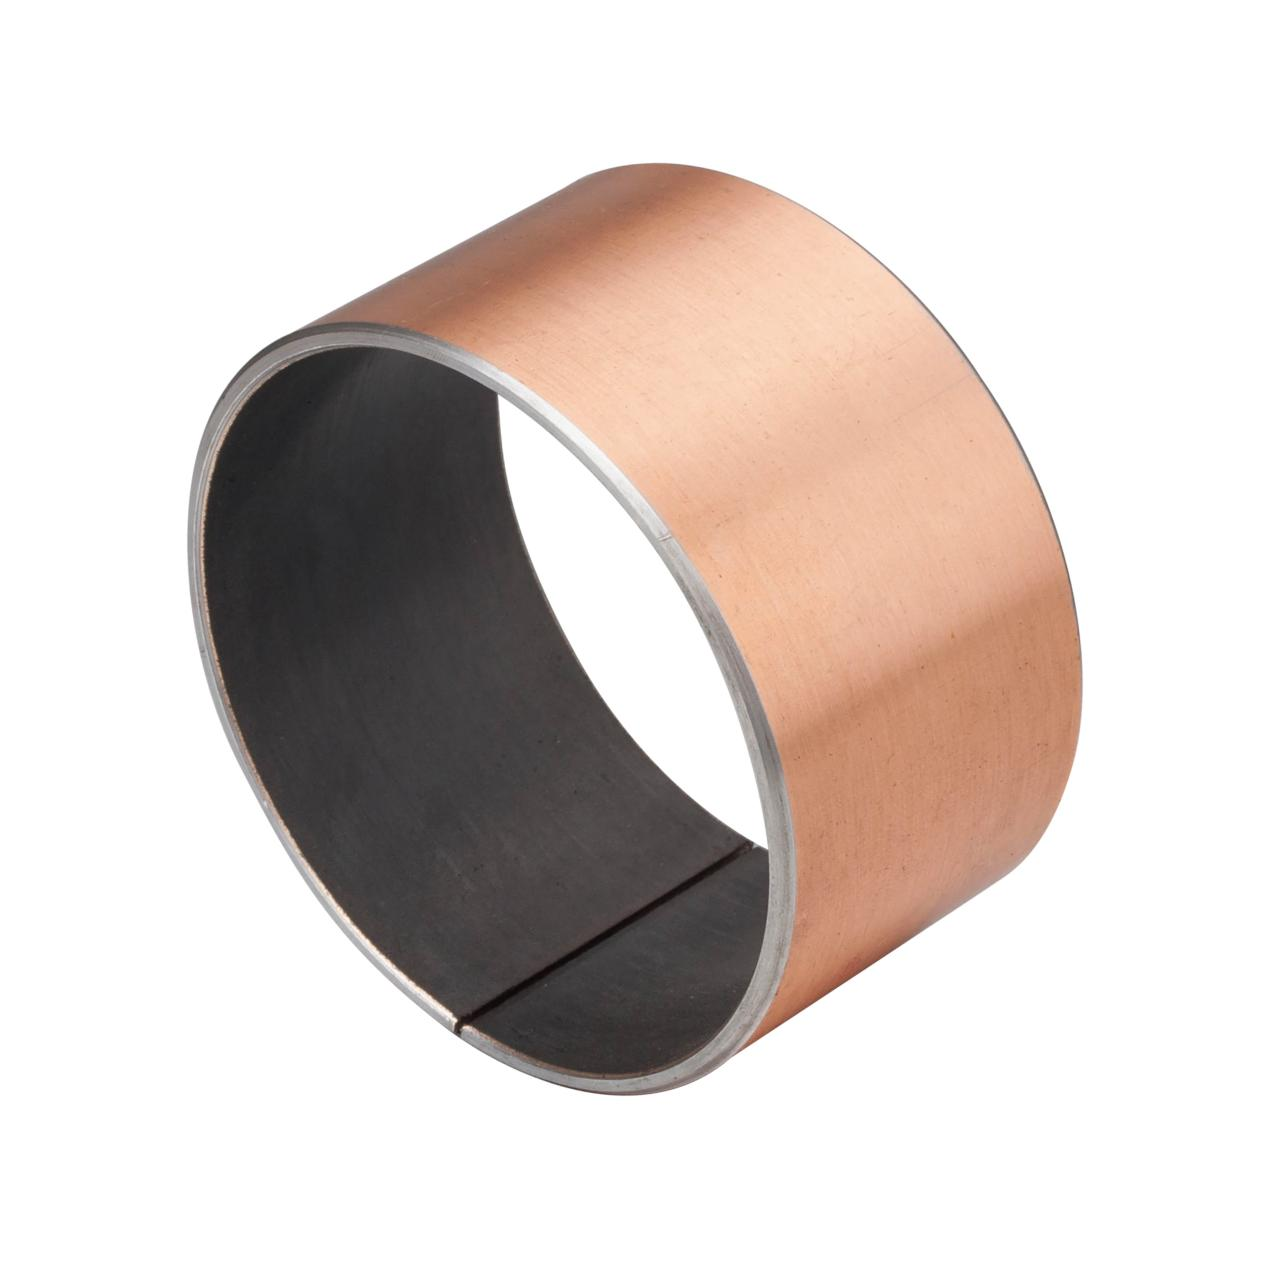 Tukkukaupan huoltovapaa SF-1 itsevoiteleva laakeri raskaaseen käyttöön Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiinassa huoltovapaa SF-1 itsevoiteleva laakeri raskaisiin sovelluksiin - matala... Näytä tuote →
Halvimmasta tarjouksesta tulee arvoa vain, jos holkki kestää täyden huoltojakson. Hankinta, joka ohittaa materiaalitarkastuksen, maksaa kahdesti: kerran osasta ja kerran seisokista.
Usein kysytyt kysymykset
Mikä on tärkein tekijä itsevoitelevan pronssiholkin valmistajan valinnassa?
Materiaalin hallinta ja jäljitettävyys. Seoskemia ja kiinteän voiteluaineen täyttö määrittävät laakerin PV-rajan, kulumisnopeuden ja kantavuuden. Jos niitä ei todeta, mikään muu laatuväite ei ole luotettava.
Pitäisikö ostajien pyytää materiaalitodistus jokaisesta erästä?
Kyllä. Koostumus ajautuu lämmitysten välillä, ja eränumeroon sovitettu sertifikaatti on ainoa käytännöllinen tapa varmistaa, että toimitetut holkit vastaavat hyväksyttyä näytettä ja ilmoitettua laatua.
Mitä poraustoleranssia pronssiholkkien valmistajan tulee noudattaa?
Useimmille pyöriville akseleille H7-reikä tai vastaava sovelluskohtainen sovitus on odotettu standardi. Toimittaja, joka ei voi ilmoittaa toleranssia piirustuksessa, ei ole valmis valmistamaan suunniteltuja komponentteja.
Lyhentääkö talon sisäinen valu räätälöityjen pronssiholkkien läpimenoaikoja?
Yleensä kyllä. Integroitu tuotanto poistaa ulkoisten aihioiden odottamisen ja antaa valimolle mahdollisuuden säätää kemiaa sovelluksen mukaan, mikä lyhentää epästandardien mittojen ja erikoisseosten sykliä.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
