-
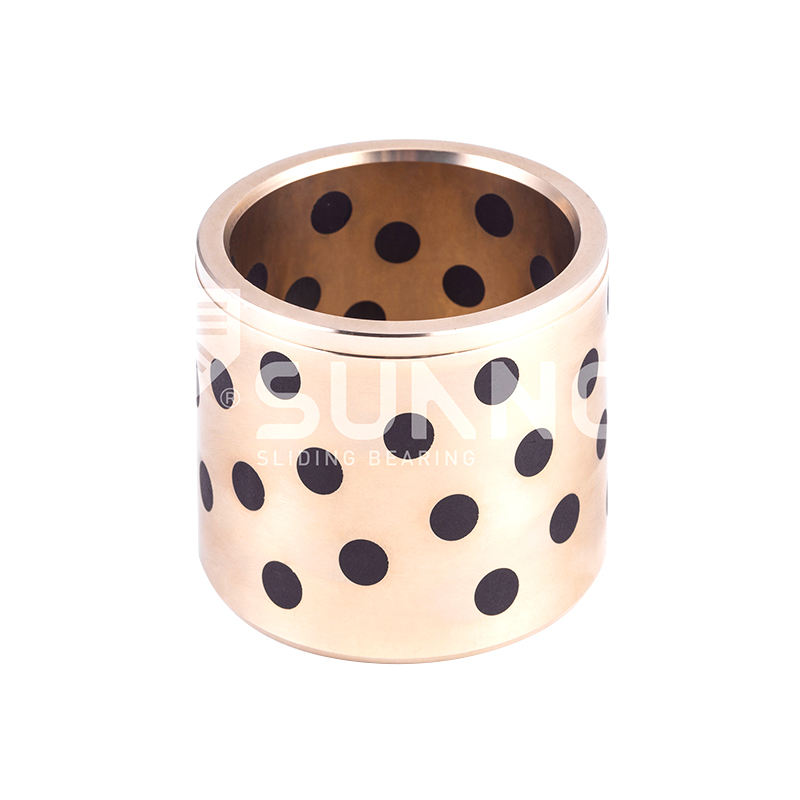 JDB Solid-Rajoittuva laakeri JDB650 itsevoitelevat messinkiholkki öljyttömät laakerit
-
 JDB Solid-Rajoittuva laakeri JDB-5 teräspohjainen öljytön holkki, grafiittiteräsholkki
-
 SF-1 OILLess -laakeri SF-2 DX rajavoiteluholkki, terästaustainen POM-komposiitti jaettu liukulaakeri
-

-

-
 JF-800 BI-Metal-laakeri JF-720 Tin-bi-metalli-laakeriholkit hihat pieniin kitka- ja kulutuskeskittyihin sovelluksiin
-
 JF-800 BI-Metal-laakeri JF-800F Standard Metric Laipan laakeri
-
 FB090 -pronssinen kääritty laakeri FB091 -kuparikäyttölaakeri


Itsevoitelevien laakereiden valmistus: tärkeimmät tuotanto- ja tarkastustekijät
Teollisuusuutiset-Tarkastuspenkki on paikka, jossa itsevoiteleva laakeri ansaitsee nimellisen käyttöiänsä, mutta päätökset, jotka ratkaisevat sen, tehdään paljon aikaisemmin. 20 000 iskulle jumittuva leimausmuotin holkki on harvoin voiteluainevika; se on valmistusvirhe - seoksena kaadettu huonolaatuinen, grafiittitulppa, joka löystyi taskussaan, tai poraus, joka on valmis yli sen toleranssin. Itsevoitelevien laakereiden valmistuksessa laatu lukittuu uuniin, puristimeen ja mittariin kauan ennen kuin osa saavuttaa koneen.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. hoitaa kupariseosvalua, sintrausta, CNC-työstöä ja lopputarkastusta saman katon alla. Tämä integrointi ei ole markkinointiväite; se on laakerin laadunvalvonnan ydin, koska samat materiaaliportit ja vastaanottotarkastukset voivat seurata jokaista tuoteperhettä sulatuksesta valmiiseen holkkiin.
Kuparilejeeringin valu: Ensimmäinen laatuportti
Itsevoitelevan laakerin kantavuus ja kulutuskestävyys kiinnitetään sulatusuuniin ennen koneistuksen aloittamista. Kuparimatriisi - tinapronssi, alumiinipronssi tai messinki valettu kansallisiin standardilaatuihin - määrittää kovuuden, tarttumiskestävyyden ja käyttäytymisen reunakuormituksen alaisena.
Shuangnuo valmistaa omia kupariseosaihioita keskipakovalulla, jatkuvalla valulla ja metallimuottivalulla. Keskipakovalu pakkaa mikrorakenteen tiheitä sylinterimäisiä aihioita varten; jatkuva valu tuottaa tasaisen tankomassan pitkiä ajoja varten; metallimuottivalu muodostaa lähes verkon muotoja vähemmällä romulla. Jokainen reitti muuttaa huokoisuutta ja rakeiden suuntausta, joten valumenetelmä itsessään on suorituskykypäätös.
Kupariseosten tyypillinen Brinell-kovuus itsevoitelevissa laakereissa (HB)
Tyypilliset keskiarvot; tuotannon hyväksyntä perustuu kunkin lämmön spektrometriseen testisertifikaattiin.
JDB:n upotusprosessi: kiinteä voiteluaine kuparimatriisissa
JDB:n kiinteät itsevoitelevat laakerit toimivat, koska tarkasti sijoitetut grafiitti- tai yhdistelmätulpat lukitaan mekaanisesti valukupariseoksesta valmistettuun runkoon. Taskut porataan valun jälkeen, sitten tulpat painetaan sisään hallitulla häiriöllä, jotta ne pysyvät paikallaan tärinän, iskujen ja lämpösyklin alaisena.
Itsevoiteleva laakeri on liukulaakeri, jossa kiinteää voiteluainetta - tyypillisesti grafiittia tai grafiittipohjaista seosta - upotetaan tai levitetään laakeriseinän läpi, mikä mahdollistaa laakerin toiminnan ilman jatkuvaa ulkopuolista öljynsyöttöä pitkiä aikoja.
Kaksi parametria hallitsee upotusvaihetta. Tulppa-alan suhde tasapainottaa kitkaa kantavuutta vastaan: enemmän voiteluainetta alentaa kitkaa, mutta heikentää matriisia, joten kuvion on noudatettava laakerin PV-luokitusta. Pistokkeen kiinnitys ratkaisee selviytymisen iskukuormituksessa; ulospäin kääntyvä tulppa tuhoaa sekä holkin että liitosakselin. Sisäänajon aikana muodostuva siirtokalvo tekee laakerista huoltovapaan, kuten meidän on kuvattu JDB:n toimintaperiaatteen analyysi .
 JDB650 itsevoiteleva messinkiholkki upotetulla kiinteällä voiteluaineella Tämä messinkiholkki käyttää CuZn24Al6-seosta upotetuilla grafiittitulpilla muodostamaan matalakitkaisen siirtokalvon, mikä tekee siitä sopivan suuriin, hitaisiin ja vaikeasti voideltaviin sovelluksiin ilman ulkoista öljyä. Näytä tuote →
Sintratut bimetallilaakerit: Terästausta, pronssitoiminto
Sintratuissa bimetallilaakereissa on rakenteellista lujuutta lisäävä terästausta ja huokoinen pronssikerros, joka on sintrattu valvotussa lämpötilassa ja kyllästetty sitten kiinteällä voiteluaineella. Teräskuori kantaa kuorman; pronssikerros hallitsee kitkaa ja sietää pieniä kohdistusvirheitä.
200-B-sarja käyttää terästaustaa, kuparipohjaista sintrattua jauhetta ja dispergoitua kiinteää voiteluainetta raskaille rakennuskoneille. JF-800-tuoteperhe, mukaan lukien lyijytön JF750 ja korkea-alumiininen JF20, on tarkoitettu hydraulipumpuille ja hammaspyöräpumpuille, joissa väsymislujuus ja mukautuvuus ovat kriittisiä.
4 valureitit: keskipako, jatkuva, metallimuotti ja sintraus
3 spektritarkastusportit lämpöä kohti
80 CNC-työstökoneet tuotantokerroksessa
 JF-800 bimetallilaakeri CuPb10Sn10-seoksella raskaaseen käyttöön Raskaaseen hitaan liukumiseen suunniteltu terästaustainen laakeri sintratulla kupari-lyijy-tinakerroksella tarjoaa erinomaisen kulutuskestävyyden ja iskunkestävyyden vaativiin teollisuuslaitteisiin. Näytä tuote →
Käärityt pronssilaakerit: tarkkuus valssatusta nauhasta
Käärityt pronssilaakerit muodostetaan valssaamalla pronssinauha lieriömäisiksi tai laipallisiksi muotoiksi, ja voiteluainekerros levitetään ennen muotoilua. Koska sisäpinnalla on kohokuvioitu voiteluainetaskukuvio, kriittisiä tarkistuksia ovat sauman kohdistus, reunan kunto ja kääreen eheys muodostamisen jälkeen.
FB090-perhe kattaa standardinmukaiset metriset pronssipäällysteiset holkit; FB08G-versio käyttää teräs-grafiittirakennetta raskaampaan reunakuormitukseen. Tiiviste- ja laippaversiot laajentavat valikoiman pyöriviin ja edestakaisin akseleihin.
Kääritetyissä pronssilaakereissa mittojen tasaisuus tulee työkalusta ja nauhasta, ei koneistuksesta. Tästä syystä prosessi hallitsee suuren volyymin standardoitua metristen holkkien tuotantoa.
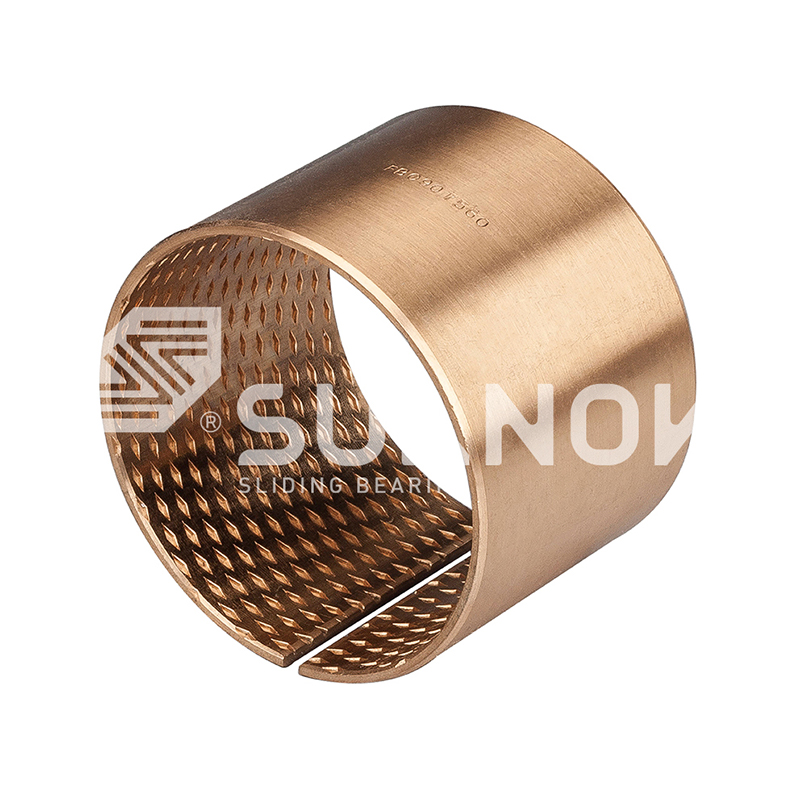 FB090 pronssikääritty laakeri timanttivoitelutaskuilla Tämä itsevoiteleva holkki, joka on muodostettu CuSn8-pronssinauhasta, jossa on timantinmuotoisia rasvoja säilyttäviä syvennyksiä, tarjoaa pitkän käyttöiän ja suuren kuormituskyvyn rakennus- ja autosovelluksiin. Näytä tuote →
Mittatyöstö ja lopputarkastusprotokolla
Lopullinen tarkastusprotokolla päättää, saavuttaako laakeri palvelun, joka on mitoitettu sen PV-arvolle, vai epäonnistuuko se ennenaikaisesti. Kolme ratkaisevaa tarkistusta ovat mittatoleranssi, pinnan viimeistely ja voiteluaineen peittokyky.
Shuangnuo'n yli 80 CNC-sorvit ja työstökeskukset sisältävät porauksia, laippapintoja ja vastaporauksia standardikokoja ja mukautettuja piirustuksia varten. Koska samat laitteet leikkaavat suoraan talon sisäisistä valetuista aihioista, mittojen tarkistus pysyy yhtenäisenä prototyypistä tuotantoerään.
| Tarkastuspiste | menetelmä | Kriteeri |
| Seoksen koostumus | Spektrometri, kolme porttia | Arvosanarajat standardin mukaan |
| Äänentoisto | Visuaalinen ja ultraäänitarkastus | Ei huokoisuutta tai kutistumista |
| Voiteluaineen upotus | Pistokkeen peitto, säilytystesti | Pinta-alasuhde ja istuinsyvyys |
| Sintratun kerroksen sidos | Leikkaus- ja kuorinäytteenotto | Kerroksen tartuntavoima |
| Mitat | Mittarit, CMM | ID, OD, laippa piirustuksen mukaan |
| Pintakäsittely | Profilometri | Ra määrityksen sisällä |
- Raaka-aineen valinta ja lämpölaskenta
- Sulatus uunin panosspektrometrillä
- Valu keskipako-, jatkuva- tai metallimuottireitillä
- Karkea ja viimeistelty koneistus CNC-laitteilla
- Kiinteän voiteluaineen upotus tai sintratun kerroksen viimeistely
- Lopullinen mittojen ja materiaalien hyväksyntä
Valettu, sintrattu tai kääritty: Reitin sovittaminen sovellukseen
Mikään yksittäinen valmistusreitti ei hallitse jokaista sovellusta. Valetut JDB-tyyliset laakerit kestävät raskaita iskukuormia, sintratut bimetalliosat sopivat suuritehoisiin hydrauli- ja edestakaisin järjestelmiin, ja käärityt pronssiholkit tarjoavat taloudellista tarkkuutta standardoiduissa metrikokoisissa kokoissa.
Suoratoista ja upotettu (JDB)
Kiinteät voiteluainetulpat valetussa kuparimatriisissa.
Korkea iskun- ja reunakuormituksen sietokyky.
Tyypillinen käyttö: leimausmuotit, muotit, raskaat koneet.
Sintrattu bimetalli (JF-800, 200-B)
Terästausta sintratulla pronssilla.
Korkea väsymislujuus ja voiteluaineen pysyvyys.
Tyypillinen käyttö: hydraulipumput, hammaspyöräpumput.
Kääritty pronssi (FB090)
Rullattu nauha levitetyllä voiteluainekerroksella.
Johdonmukaiset tunnukset suurissa mittasuhteissa.
Tyypillinen käyttö: vakioholkit, ohjaussovellukset.
Kaikilla kolmella reitillä on yksi vaatimus: toimittaja, joka hallitsee omaa materiaaliaan ja koneistustaan, voi tarjota saman jäljitettävyyden luetteloosalle ja mukautetulle piirustukselle ja voi tukea sitä arvovaltaisella kolmannen osapuolen testiraportilla.
Usein kysytyt kysymykset
Mikä on kriittisin tarkastus itsevoitelevien laakereiden valmistuksessa?
Materiaalikoostumuksen tarkastus spektrometrillä on kriittisin, koska seoksen poikkeamaa ei voida korjata myöhemmin. Kolmen portin tarkistus - uunipanos, sula metalli ennen kaatamista ja valmis valu - suojaa jokaista seuraavaa prosessivaihetta.
Miten valumenetelmä vaikuttaa laakerin suorituskykyyn?
Valumenetelmä säätelee mikrorakenteen tiheyttä ja huokoisuutta. Keskipakovalu tuottaa tiiviitä sylinterimäisiä aihioita raskaisiin holkkeihin, jatkuvavalu tuottaa tasaisen tankomassan ja metallimuottivalu tuottaa lähes verkkoa pienemmällä materiaalihukkaa.
Miten kiinteät voiteluainetulpat pidetään paikoillaan?
Taskut koneistetaan kontrolloidulle halkaisijalle ja syvyydelle valun jälkeen, ja grafiitti- tai yhdistelmätulpat puristetaan sisään häiritsemällä. Pysyminen varmistetaan istuinsyvyystarkastuksilla ja edustavien osien leikkaustesteillä.
Voiko asiakas pyytää mukautettuja mittoja ja testiraportteja?
Kyllä. Valmistajat, jotka käyttävät omaa valua ja CNC-työstöä, voivat tuottaa ei-standardikokoja asiakkaiden piirustuksista ja toimittaa luotettavat kolmannen osapuolen testiraportit, jotka kattavat materiaalin koostumuksen ja mekaaniset ominaisuudet.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
