-
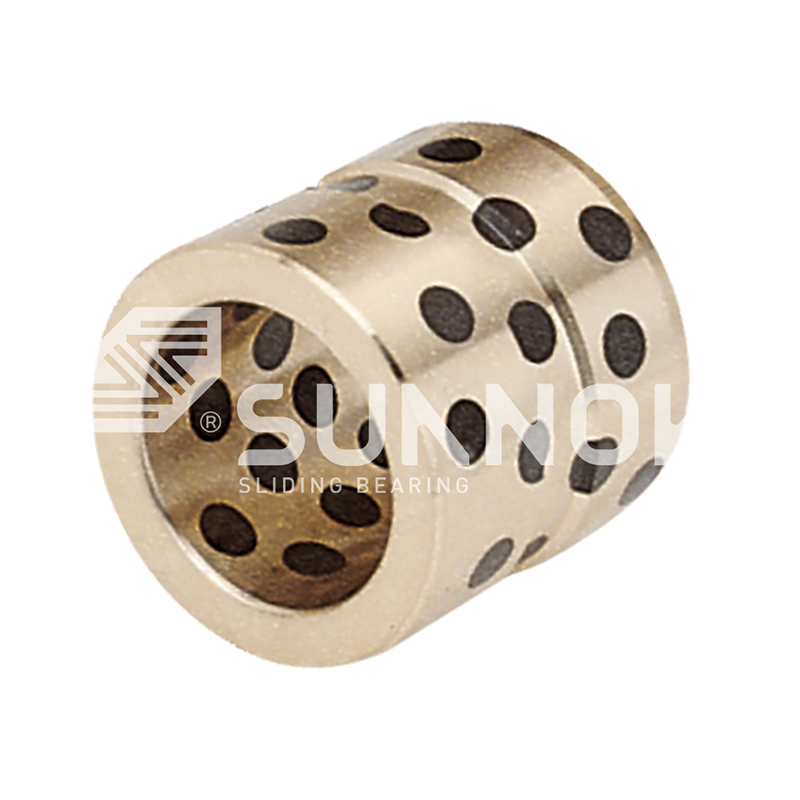 JDB Solid-Rajoittuva laakeri High Temperature Brass JGB Oilless Ejector Guide Bearings
-
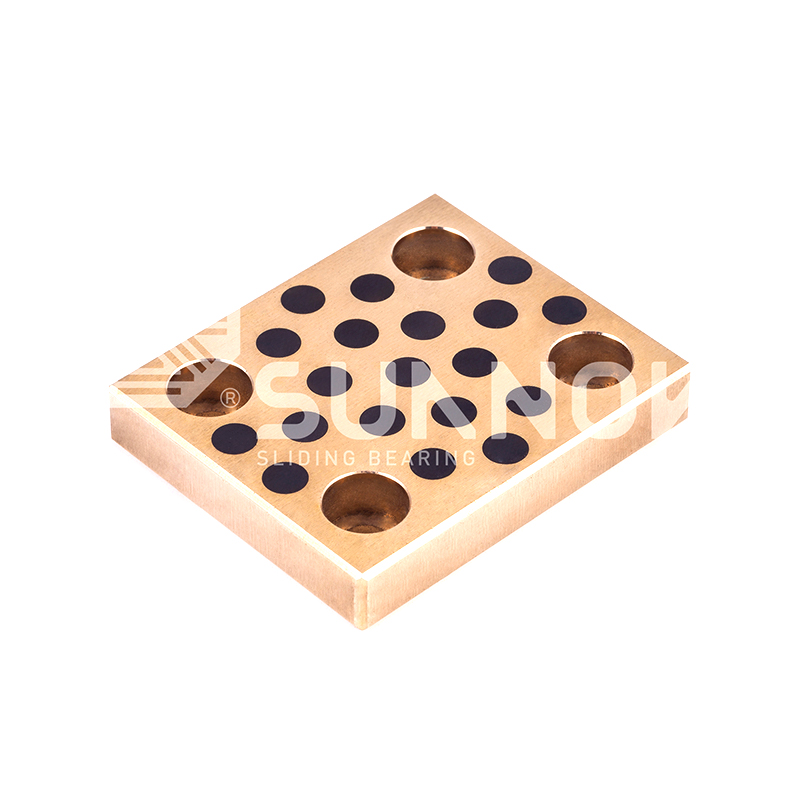 JDB Solid-Rajoittuva laakeri Laipaton grafiittipronssi kulumislohko, neliömäinen itsevoiteleva pronssiohjainlevy JESW
-
 JDB Solid-Rajoittuva laakeri Suorakaiteen muotoinen upotettu grafiittipronssinen kulutustyyny, huoltovapaa pronssiohjainlevy JTWP-muotille
-
 SF-1 OILLess -laakeri SF-1P edestakaisen liikkeen komposiittiholkki, DD2 öljytön liukulaakeri
-
 SF-1 OILLess -laakeri SF-1 WC-standardi metrinen työntölevy | Matala kitka, korkea kuormituslaakeri
-
 SF-1 OILLess -laakeri SF-1SP-nauhan vakiometrinen koko itsevoiteltava komposiitti liukumäki
-
 SF-2-rajavoitelulaakeri SF-2SP-standardi metrinen koko itsekasvauskäyttönauha PTFE: llä
-
 FB090 -pronssinen kääritty laakeri FB094 -pronssinen kääritty laakeri tiivisteillä


Itsevoitelevan pronssiholkin laadun testaaminen: materiaali-, toleranssi- ja kulumistarkastukset
Teollisuusuutiset-Insinöörijohtaja palautti äskettäin erän itsevoitelevia pronssiholkkeja, koska sisähalkaisija poikkesi 0,05 mm ensimmäisen 200 käyttötunnin jälkeen. Holkit läpäisivät mittatarkastuksen ja pinta näytti puhtaalta. Mutta grafiittitulpat olivat liian matalia, ja pronssimatriisi oli pehmeämpi kuin sertifioitu laatu. Oppitunti on yksinkertainen: itsevoiteleva pronssiholkki voi näyttää oikealta ja silti epäonnistua, jos materiaalia, voiteluainetta ja valmistusprosessia ei ole varmistettu.
Tämä opas selittää, kuinka voit testata itsevoitelevien pronssiholkkien laatua ennen kuin huono erä saapuu kokoonpanolinjallesi. Käytä sitä tarkistuslistana saapuvien tarkastusten, toimittajien kelpuutuksen tai eri laakerivalmistajien tarjousten vertailuun.
Materiaalin koostumus ja mikrorakenne: Aloita itse pronssista
Laadun testaus tulee aloittaa lejeeringistä, ei pinnoitteesta tai lopullisesta kiillotuksesta. Itsevoitelevat pronssiholkit on valmistettu sellaisista perheistä, kuten tinapronssi, lyijytty tinapronssi, alumiinipronssi ja messinkipohjaiset materiaalit, joihin on upotettu kiinteitä voiteluaineita. Jokaisessa lajikkeessa on määritellyt prosenttiosuudet kuparia, tinaa, sinkkiä, lyijyä, alumiinia, rautaa, nikkeliä ja muita alkuaineita. Tehtaan materiaalitodistus on hyödyllinen, mutta tarvitset vahvistuksen varsinaisesta erästä. Luotettavin menetelmä on optinen emissiospektrometria tai jokin muu alkuaineanalyysitekniikka. Valimossamme testaamme sulaa uunissa ennen valua, valun aikana ja uudelleen valmiissa osissa; lämpöä ei vapaudu ennen kuin koostumus vastaa valittua laatua.
Mitä koostumusraportin pitäisi näyttää
Raportissa tulee luetella seoksen nimitys, mitatut painoprosentit ja kunkin elementin hyväksyttävä alue. Kiinnitä huomiota lyijyyn, joka vaikuttaa työstettävyyteen ja upotettavuuteen, sekä tinaan, joka lisää kovuutta ja korroosionkestävyyttä. Jos kuparipitoisuus on alle määritetyn alueen, matriisi menettää lujuuden. Jos epäpuhtaudet ovat korkeat, holkki voi työskennellä huonosti tai aiheuttaa suurempaa kitkaa. Koska hyväksyttävät vaihteluvälit vaihtelevat sovelluksen mukaan, kannattaa tarkistaa valintanäkökohdat itsevoitelevien kupariseoslaakerien valinta teollisuuslaitteisiin .
Katso mikrorakenne
Pelkkä sävellys ei takaa metallia. Laadukas itsevoiteleva pronssiholkki tarvitsee kontrolloidun mikrorakenteen: hienojakoisia rakeita, tasaisesti jakautuneita faaseja, minimaalista huokoisuutta eikä kutistumishalkeamia valuaihioissa. Metallografinen näyte, jota tarkastellaan 50- tai 100-kertaisella suurennuksella, voi paljastaa nämä viat. Työstön jälkeinen pistemäinen pinta on usein merkki kaasuhuokoisuudesta tai kuonasta. Nämä viat lyhentävät holkin käyttöikää ja voivat vahingoittaa liitosakselia. Jos määrität valetun pronssin tyypin, JDB600 valupronssilaakeri valikoima on käytännöllinen referenssi, koska jokainen tuotemerkintä perustuu samaan valulajiin, jota käytetään materiaalilajeissa ja -kokoonpanoissa.
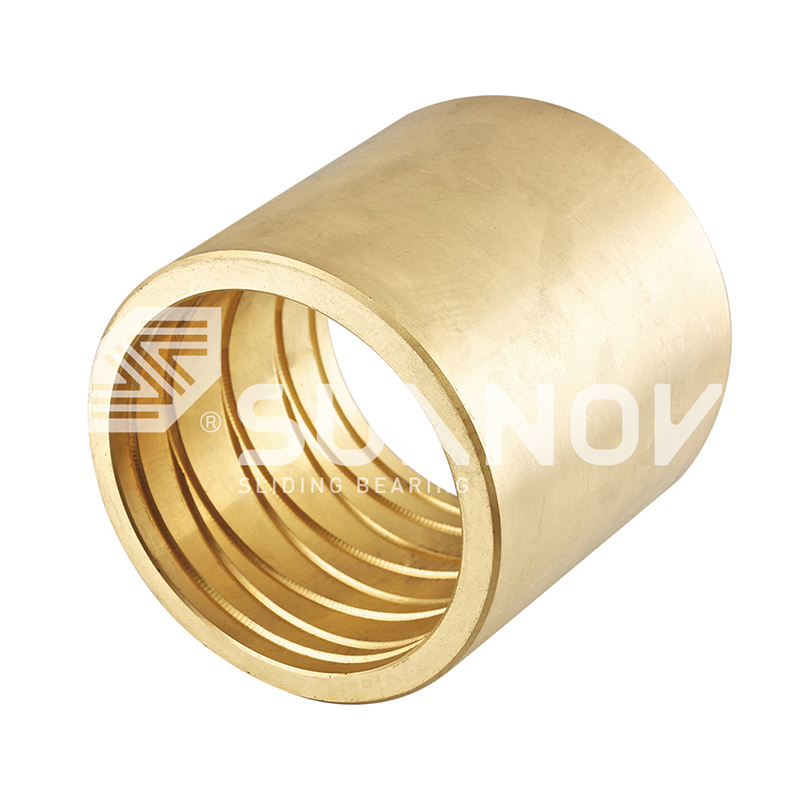 JDB-600 valu itsevoiteleva pronssiohjainholkkilaakeritoimittajat, tukkumyynti, Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB-600 Cast itsevoiteleva pronssiohjainholkkilaakeritoimittaja, yritys, W... Näytä tuote →
Kovuus ja liimauksen eheys: Tarkista kuormitusreitti
Kovuus hallitsee holkin kulumista, reunakuormitusta ja pientä likaa. Testimenetelmä riippuu seinämän paksuudesta. Brinell-kovuus on yleinen paksuvaletuille pronssiholkeille. Rockwell- tai Vickers-testit ovat parempia ohuille bimetallikerroksille ja kiedottuille holkeille. Erän vakaa kovuusalue on hyvä merkki; laaja vaihtelu osoittaa epäjohdonmukaista valua, jäähdytystä tai lämpökäsittelyä.
Kovuus tulee myös sovittaa käyttökohteeseen. Liian kova holkki voi toimia hankaavana aineena akselia vasten; liian pehmeä kuluu nopeasti, kun hankaavia hiukkasia joutuu rajapintaan. Kovuusalue kannattaa sopia ostoselosteessa ennen tuotannon aloittamista.
Liiman eheys bimetalli- ja kääreholkeille
Itsevoitelevat pronssiholkit eivät aina ole kiinteää pronssia. Monet ovat bimetallituotteita, joissa on terästausta ja sintrattu pronssikerros, tai pronssikääreisiä rakenteita, joissa on sauma. Näissä malleissa pronssin ja taustan välisen sidoksen on kestettävä leikkausjännitys. Tuotantonäytteen tuhoava kuorinta- tai puristustesti voi havaita irtoamisen. Ultraäänitestaus tarjoaa tuhoamattoman vaihtoehdon suuremmille erille. Tarkasta käärittyjen holkkien sauma aukkojen varalta ja tarkista sisäpinnan halkeamia muodostamisen jälkeen. Irtouma tai halkeama muuttaa kuormitusreittiä ja johtaa nopeasti holkin vaurioitumiseen.
Mittojen tarkkuus ja toleranssin hallinta
Mittalaatu on helpoin testata ja useimmiten väärinkäsitelty. Kataloginumerot eivät riitä. Mittaa sisähalkaisija, ulkohalkaisija, seinämän paksuus, pituus, laipan paksuus, laipan samankeskisyys ja suorakulmaisuus. Käytä mikrometriä, porausmittaria tai koordinaattimittauskonetta. Suuren volyymin vastaanottotarkastuksessa go/no-go-mittarit ovat hyväksyttäviä, mutta ne eivät osoita kapenemista tai soikeita. Alla olevassa taulukossa on lueteltu hyväksymistarkastukset, joita suosittelemme käsittelemään vähimmäislaatutodisteena.
| Tarkista | Yleinen menetelmä | Mitä se vahvistaa |
|---|---|---|
| Kemiallinen koostumus | Optinen emissiospektrometria tai ICP | Seoslaatu täyttää määrätyt kupari-, tina-, lyijy- ja sinkkialueet |
| Kovuus | Brinell, Rockwell tai Vickers | Tasainen lujuus ja kulutuskestävyys |
| Voiteluaineen pinta-alasuhde | Mikroskooppinen kuvan analyysi | Grafiitin tai kiinteän voiteluaineen peitto on ohjeiden mukainen |
| Sidosten eheys | Ultraääni tai tuhoava kuorintatesti | Terästaustan ja pronssikerroksen välillä ei ole erotusta |
| Holkin mitat | Mikrometri, reikämittari, CMM | Sisähalkaisija, ulkohalkaisija ja samankeskisyys ovat toleranssin sisällä |
| Kulutussuorituskyky | Pin-on-levyn tai holkin testilaite PV:n alla | Kitka ja kulumisnopeus sopivat sovellukseen |
Toleranssit on valittava todellisen käyttötilan mukaan. Hydraulipumpun puristusholkki ei ole sama asia kuin muotissa oleva liukuliitosohjainholkki. Oikea välys riippuu akselin nopeudesta, kuormituksesta, lämpötilasta ja materiaalin laajenemisesta. Käytännön yleiskatsauksen saamiseksi metrinen pronssilaakerin toleranssivalintaopas selittää, kuinka välys kohdistaa sovellukseen.
Tarkista kiinteän voiteluaineen sisältö ja jakautuminen
Itsevoiteleva ominaisuus on tämän tuoteperheen ydin. Laatu riippuu kiinteän voiteluaineen tyypistä, päällystetyn pinnan prosenttiosuudesta ja voiteluainetaskujen syvyydestä. Grafiittitulpat ovat yleisimpiä, mutta joissakin malleissa käytetään myös molybdeenidisulfidia ja muita lisäaineita.
Tarkista pistokekuvio visuaalisesti ja pienellä suurennuksella. Tulppien tulee olla tasaisin välimatkoin, vailla halkeamia ja tasaisesti tai hieman syvennettyinä määritetyllä alueella. Liian matala tulppa kuluu aikaisin, jolloin jäljelle jää tasainen pronssinen pinta. Liian syvä tulppa pienentää kantavaa pinta-alaa ja voi halkeilla paineen alaisena. Löysät tulpat tai tahriintunut grafiitti ovat yleisiä merkkejä huonosta käsittelystä. Tuote, kuten JDB650 kiinteä voiteleva laakeri käyttää määriteltyä pistokekuviota messinkimatriisissa; Tämä tekee silmämääräisestä ja mittatarkastuksesta yksinkertaista, mutta sama tarkastuskuri koskee kaikkia JDB- tai SF-sarjan holkkeja.
 JDB650 itsevoitelevien messinkiholkkien öljyttömien laakereiden tukkumyynti, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB650 itsevoiteleva messinkiholkki öljyttömän laakerin toimittaja, yritys, me Wh... Näytä tuote →
Toiminnallinen kuluminen ja aurinkosähkötestaus: todiste, jolla on merkitystä
Testitiedot ovat vakuuttavin todiste itsevoitelevien pronssiholkkien laadusta. Tyypillinen testi ajaa holkkia karkaistua akselia vasten kiinteällä paineella ja liukunopeudella, minkä jälkeen mitataan kulumissyvyyttä, kitkaa, lämpötilaa ja toimintamelua. Testin tulee edustaa todellista sovellusta. PV-raja, paineen megapascaleina ja pintanopeuden metreinä sekunnissa tulo, on hyödyllinen luokitus, mutta se ei ole takuu. Holkki voi kulkea matalalla PV:llä ja epäonnistua korkeammalla, jos rajapinnan lämpötila nousee liian nopeasti.
Katso lämpötilakäyrää. Jos lämpötila nousee yli valmistajan suosituksen, siirtokalvo saattaa hajota. Tuloksena on suurempi kitka, nopeampi kuluminen ja akselin naarmuuntuminen. Ohutseinäisille, huoltovapaille malleille, kuten SF-1 öljytön laakeri , tällainen testaus vahvistaa myös akselin viimeistelyvaatimuksen. Pyydä aina käyttöikkunaasi vastaavat kulumistiedot.
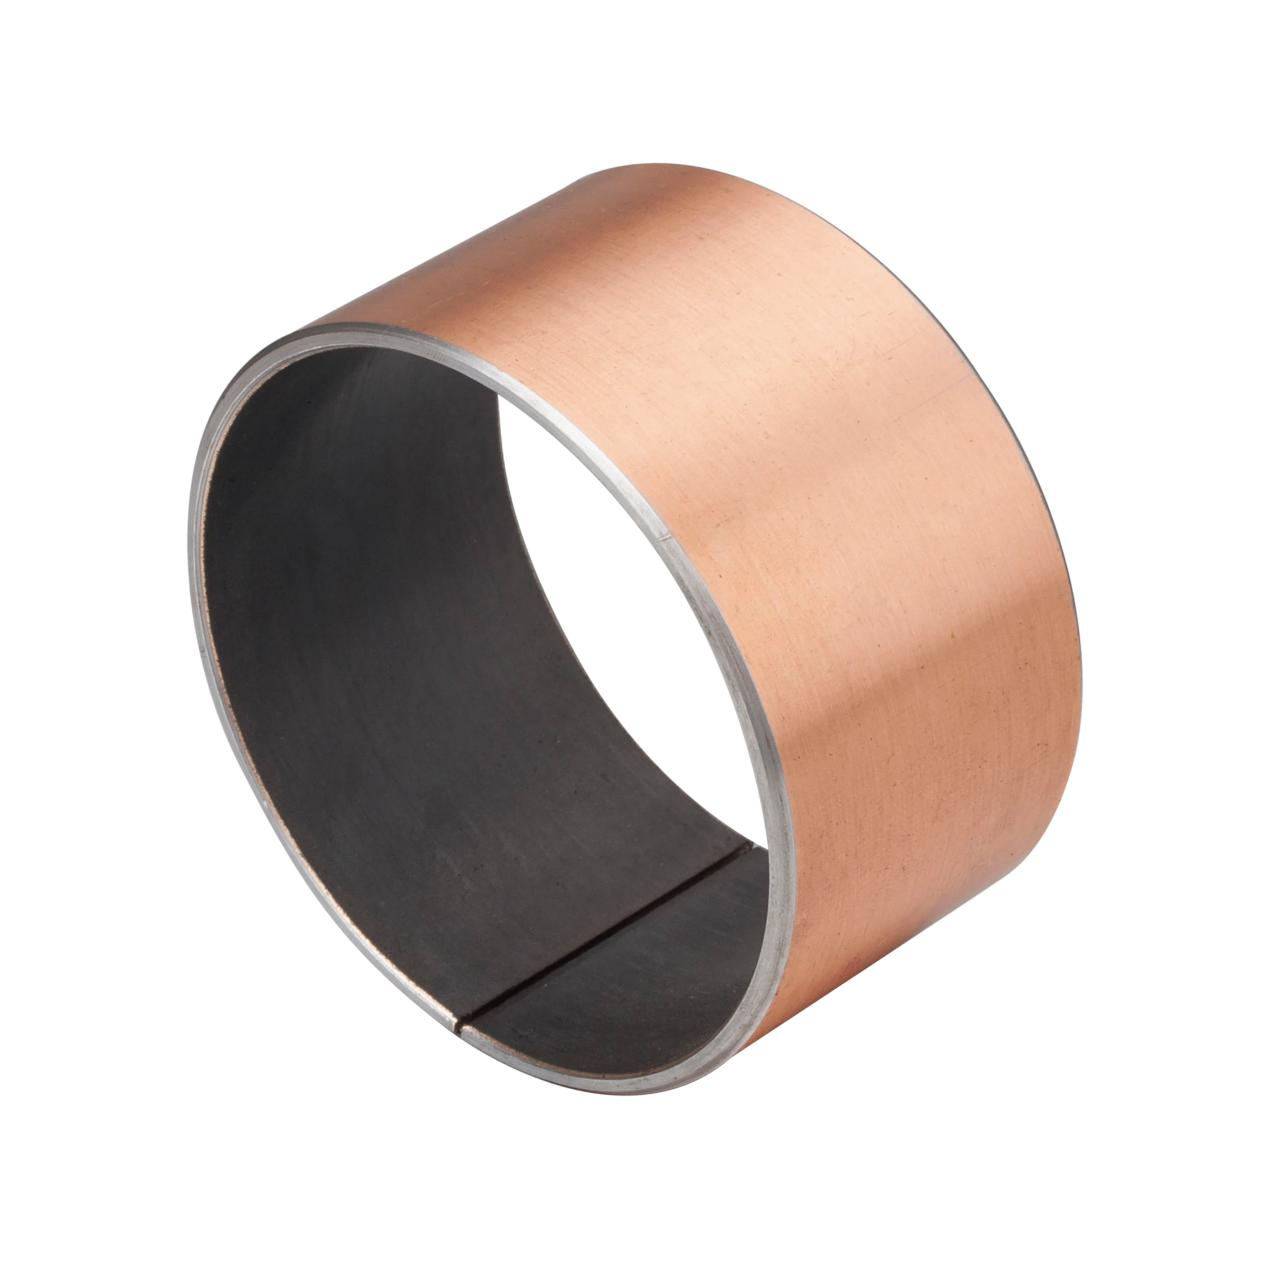 Tukkukaupan huoltovapaa SF-1 itsevoiteleva laakeri raskaaseen käyttöön Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiinassa huoltovapaa SF-1 itsevoiteleva laakeri raskaisiin sovelluksiin - matala... Näytä tuote →
Tarkista toimittajan testaustodisteet
Toimittaja on osa laatujärjestelmää. Luotettavan lähteen pitäisi pystyä selittämään, mitä he testaavat ja milloin. Tehtaallamme käytämme spektrometrejä koostumuksen säätöön, tarkastamme koneistettujen osien mitat, tarkastamme grafiittitulppakuvion ja järjestämme kolmannen osapuolen materiaalin koostumuksen ja mekaanisten ominaisuuksien testauksen. Voimme toimittaa testiraportit asiakkaille, jotka tarvitsevat jäljitettävyyttä.
Ennen kuin hyväksyt toimittajan, kysy:
- Materiaalitodistus tai spektroskopiaraportti jokaisesta erästä.
- Kovuustestin ennätys.
- Mittatarkastustiedot edustaville osille.
- Kuvaus siitä, miten voiteluaineen pinta-alan suhdetta ja tulpan syvyyttä ohjataan.
- Kolmannen osapuolen testiraportit kriittisille sovelluksille.
On myös hyödyllistä tarkistaa yleisiä itsevoitelevien pronssiholkkien ostovirheitä ennen tilauksen viimeistelyä.
Itsevoiteleva pronssiholkki on pieni komponentti, mutta se määrää koneen käyttökustannukset ja käyttöajan. Testaa väärät parametrit ja huomaat vain kosmeettisia virheitä. Testaa koostumus, kovuus, liimaus, toleranssi, voiteluaineen jakautuminen ja kulumiskäyttäytyminen, niin saat tarvittavat käytännön todisteet osaan luottamiseen.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
