-
-
 JDB Solid-Rajoittuva laakeri Suorakaiteen muotoinen upotettu grafiittipronssinen kulutustyyny, huoltovapaa pronssiohjainlevy JTWP-muotille
-
 SF-1 OILLess -laakeri Huoltovapaa SF-1W-seinä kääritty lyijyvapaa pronssi laakeri OILLess-laakeripussa
-

-

-
 SF-2-rajavoitelulaakeri SF-2Y-rajan itsevoiteltava laakeri-matala kitka kuiva voiteluaine-holkit teollisuuskoneille
-
 FB090 -pronssinen kääritty laakeri FB092 -pronssinen kääritty laakeri
-
 FB090 -pronssinen kääritty laakeri FB09G -pronssinen kääritty laakeri


OEM-itsevoitelevien pronssiholkkien valmistus: prosessit, materiaalit ja laadunvalvontaopas
Teollisuusuutiset-Autojen leimaustehtaan meistinhuoltoinsinööri vetää kulunutta ejektorin ohjainholkkia ja huomaa, että osanumero on lopetettu. Vaihteen tulee vastata samaa porausta, samaa laipan korkeutta ja pidempää huoltoväliä kuin alkuperäinen. Siinä vaiheessa tehtävä lakkaa olemasta varaosatilaus ja siitä tulee OEM-itsevoitelevien pronssiholkkien valmistusprojekti: piirustus, kuormakotelo ja materiaalispesifikaatio, joka toimittajan on muutettava valmiiksi, jäljitettäväksi komponentiksi. Erikoistuottajat, kuten Zhejiang Shuangnuo Bearing Technology Co., Ltd., hoitavat koko ketjun metalliseoksen sulatuksesta lopulliseen koneistukseen.
Itsevoitelevien pronssiholkkien OEM-valmistus tarkoittaa holkkien valmistamista asiakkaan alkuperäisten teknisten eritelmien mukaan luettelostandardin toimittamisen sijaan. Se kattaa seoslaadun, kiinteän voiteluaineen tyypin ja jakautumisen, mittatoleranssit, pintakäsittelyn ja testiasiakirjat, jotka osoittavat osan olevan piirustuksen mukainen.
10 vuotta itsevoitelevien kupariseosten jatkuvan tutkimuksen ja kehityksen
80 CNC-sorvit, sorvauskoneet ja koneistuskeskukset talon sisällä
0,05-0,12 grafiitilla upotetun pronssin kuivakitkakerroin
200 MPa tyypillinen staattinen kuormitus valupronssille
Mikä määrittelee OEM-itsevoitelevan pronssiholkin
OEM-itsevoiteleva pronssiholkki määritellään sen ominaisuuksien, ei koon mukaan. Ero vakioholkista on se, että jokainen kriittinen ominaisuus kemiallisesta koostumuksesta reunaviisteeseen kiinnitetään piirustukseen ja varmistetaan sitä vastaan.
OEM-eritelmän ydinominaisuudet
- Seoslaatu, jolla on valvottu kemiallinen koostumus, kuten tinapronssi, alumiinipronssi tai messinki.
- Kiinteän voiteluaineen tyyppi (grafiitti, molybdeenidisulfidi tai vastaava) ja sen taskukuvio laakeriseinässä.
- Reiän, ulkohalkaisijan, pituuden ja laipan sijainnin mittatoleranssit.
- Pintakäsittely, reunakäsittely ja puhtausvaatimukset, jotka suojaavat siirtokalvoa.
- Hyväksymistiedot: materiaalitodistukset, mekaanisten testien tulokset ja kolmannen osapuolen tarkastusraportit.
määritelmä
OEM-itsevoitelevien pronssiholkkien valmistus on pronssiholkkien tuotantoa upotetuilla kiinteillä voiteluaineilla, jotka on valmistettu ostajan alkuperäisen spesifikaation mukaan ja tarkistettu koostumusvalvonnalla, mittatarkastuksella ja dokumentoidulla testauksella.
Kun osa on valmistettu tällä tavalla, ostaja hallitsee lopputulosta. Kun se on valmistettu kuluneesta näytteestä tai luettelon mittaluettelosta, toimittaja hallitsee lopputulosta ja kulumisen ennuste muuttuu arvailuksi.
Kolme valmistusreittiä: valettu, sintrattu, kääritty
Kolme tuotantoreittiä kattaa käytännössä kaikki OEM-itsevoitelevat pronssiholkit: jatkuva- tai keskipakovalu, sintraus terästaustalle ja pronssikääre.
| Reitti | Kuinka se tehdään | Tyypillisiä seoksia | Parhaiten sopivat sovellukset |
| Valettu pronssi | Sula kaadetaan jatkuvan tai keskipakovalun läpi ja koneistetaan sitten | Tinapronssi, alumiinipronssi, messinki | Suuret iskukuormat, paksut seinät, suuret halkaisijat, vähäiset tilaustyöt |
| Sintrattu bimetalli | Pronssijauhe sintrattu terästaustalle, sitten viimeistelty | Pronssikerros teräksellä dispergoidulla kiinteällä voiteluaineella | Ohuet seinät, massatuotanto, tasainen kitka, kustannusherkät ajot |
| Pronssiksi kääritty | Pronssinen nauha voiteluainetaskuilla, jotka on rullattu valmiiksi sylinteriksi | Pronssinauha grafiittitulpilla | Kevyet ja keskisuuret kuormat, nopea toimitus, yksinkertaiset poraukset |
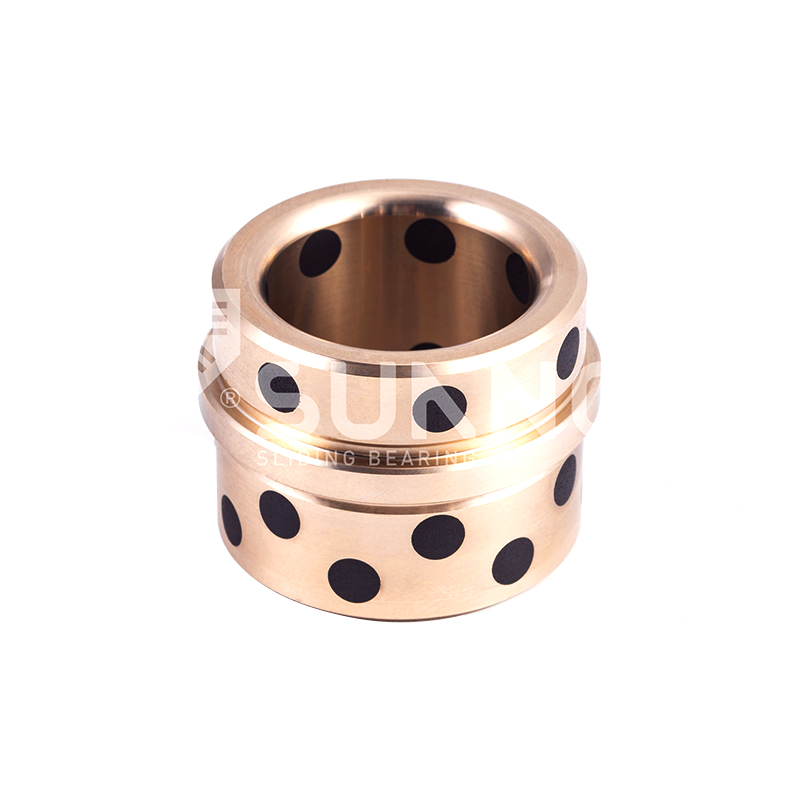
Valureitit hallitsevat, kun sovellus tarvitsee paksun seinän, voimakkaan häiriösovituksen tai epätyypillisen geometrian. Jatkuvassa valussa seos jähmettyy kontrolloidussa osassa ennen koneistusta, jolloin saadaan tiheää materiaalia tasaisella grafiittijakaumalla. Ostajille, jotka tarvitsevat tätä reittiä, Zhejiang Shuangnuo tuottaa JDB600 valettu pronssi itsevoitelevat laakerit omana tuotelinjana.
 JDB-600 valu itsevoiteleva pronssiohjainholkkilaakeritoimittajat, tukkumyynti, Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB-600 Cast itsevoiteleva pronssiohjainholkkilaakeritoimittaja, yritys, W... Näytä tuote →
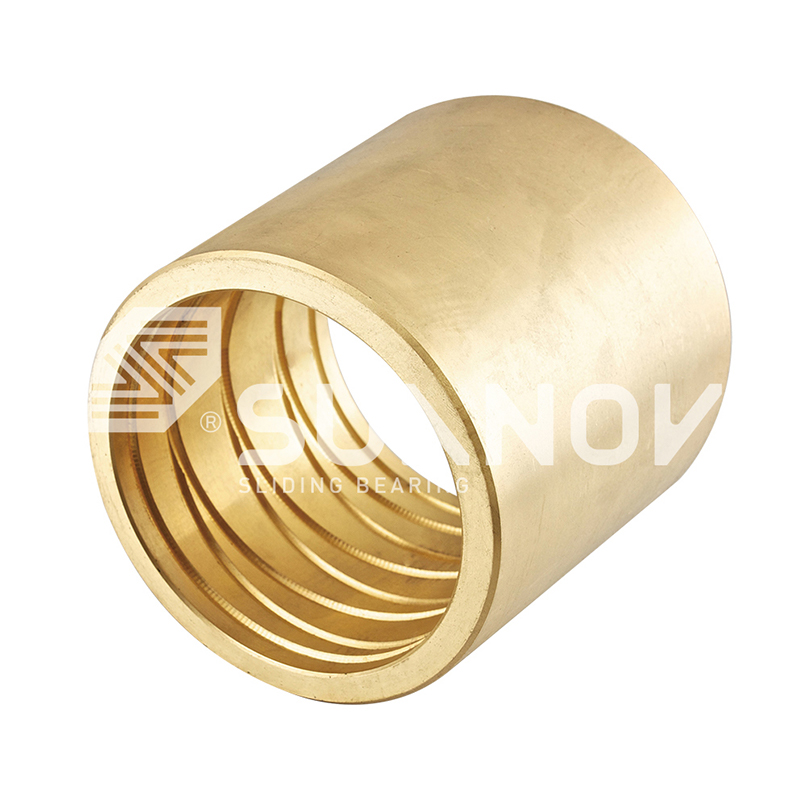
Sintratut bimetalliholkit käyttävät terästaustaa rakenteen lujuuteen ja sintrattua pronssikerrosta liukuvan suorituskyvyn parantamiseksi. Ne sopivat ohutseinäisiin malleihin, joita valmistetaan suurempia määriä. The SF1 öljyttömät laakerit sintratulla pronssikerroksella yrityksen valmistamat kuuluvat tähän perheeseen ja niitä käytetään laajalti hydraulisissa ja yleisissä koneissa.
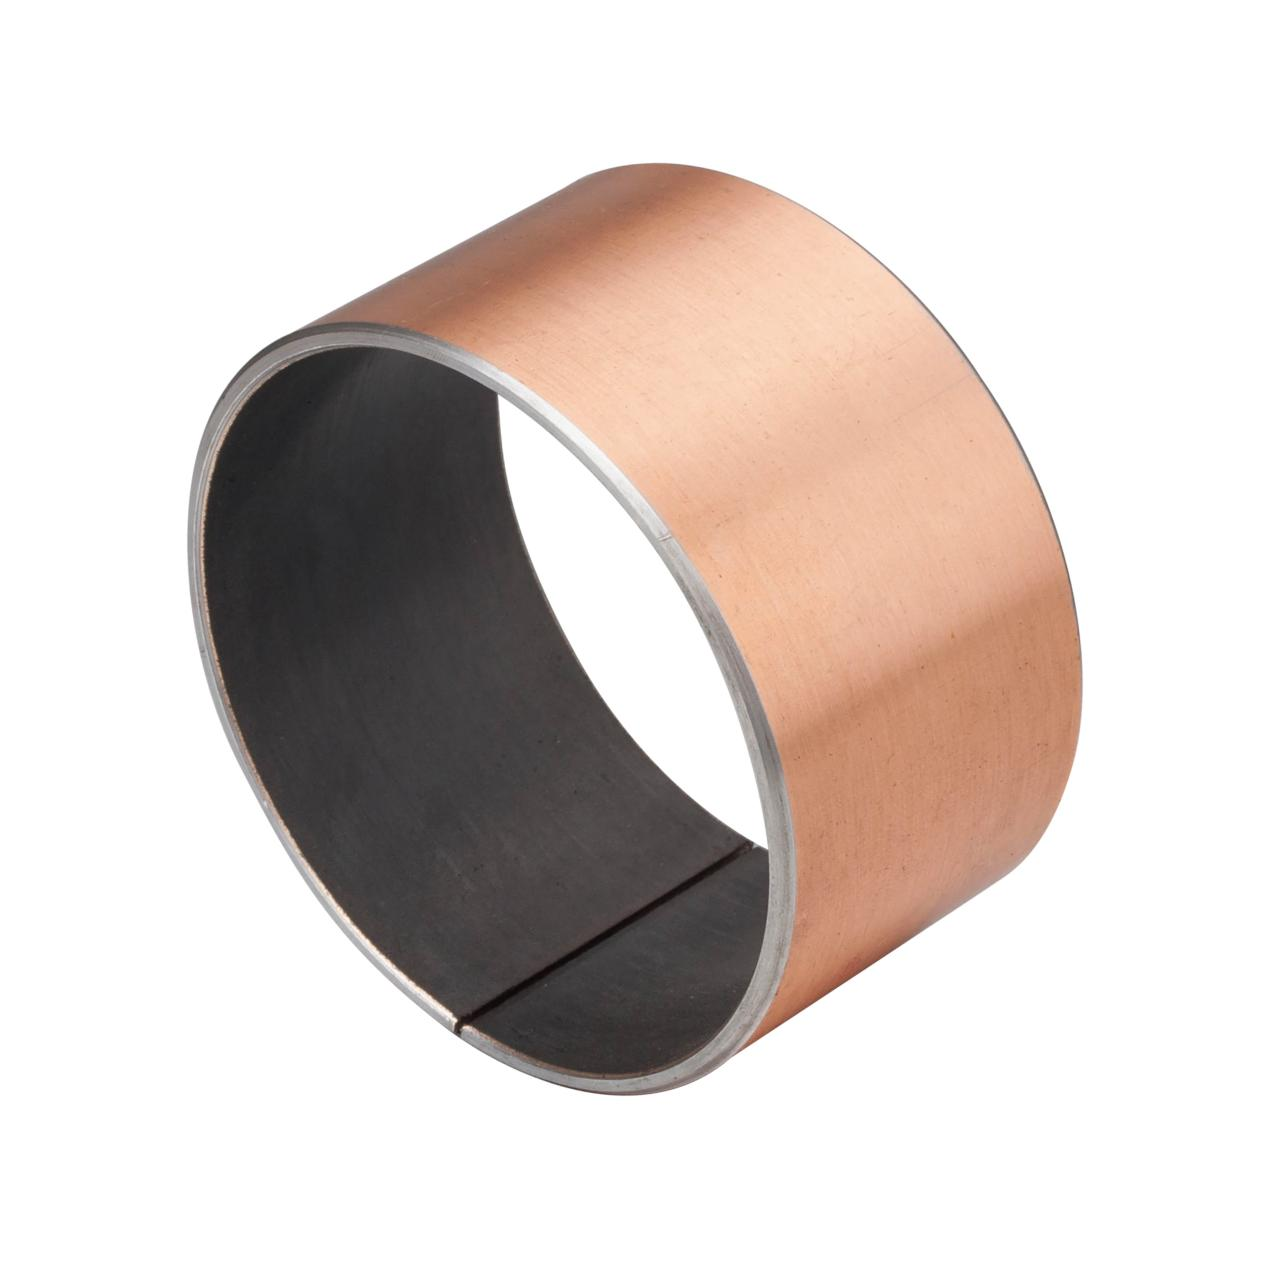 Tukkukaupan huoltovapaa SF-1 itsevoiteleva laakeri raskaaseen käyttöön Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiinassa huoltovapaa SF-1 itsevoiteleva laakeri raskaisiin sovelluksiin - matala... Näytä tuote →
Käärityt pronssiholkit muodostetaan nauhamateriaalista, mikä lyhentää tuotantoketjua ja alentaa yksinkertaisten sylinterimäisten osien kustannuksia.
Valulaatua varten seos sulatetaan, kaadetaan ja koneistetaan; kiinteä voiteluaine puristetaan porattuihin reikiin tai uriin erillisessä toimenpiteessä. Sintratuissa ja kääreissä lajeissa voiteluaine rakennetaan materiaalirakenteeseen muovauksen aikana.
Seosten ja kiinteiden voiteluaineiden valinta
Seoksen valinta määrittää kuormituksen ja lämpötilan katon; kiinteän voiteluaineen valinta määrittää kitkan ja kulumisen. Valitse ensin seos ja sovita sitten voiteluaine ympäristöolosuhteisiin.
Seosperheet ja niiden rajat
Tinapronssi on oletusarvo kulutuskestävyydestä ja työstettävyydestä kohtalaisessa kuormituksessa. Alumiinipronssi tarjoaa suuremman lujuuden ja paremman tarttumiskestävyyden raskaissa tai hankaavissa olosuhteissa. Messinki on edullisempi ja helppo työstää, mikä tekee siitä houkuttelevan ohjaussovelluksiin, joissa kuormitukset ovat vaatimattomia.
Kiinteät voiteluaineet pronssisissa holkeissa
Grafiitti on yleisin upotettu voiteluaine. Se pysyy vakaana ilmassa noin 400 C:een asti ja muodostaa jatkuvan siirtokalvon akselille. Molybdeenidisulfidi toimii paremmin tyhjiö- tai kuivakaasuympäristöissä, joissa grafiitti menettää alhaisen kitkansa. Taskun kuvio, olipa sitten porattu reikiä, rakoja tai kudottu verkko, määrittää, kuinka nopeasti kalvo uusiutuu pyyhkimisen jälkeen.
Alla olevassa taulukossa verrataan tyypillisiä staattisia kuormituksia valmistusreitin mukaan. Tarkat arvot riippuvat seinämän paksuudesta, metalliseoksen kunnosta ja nopeudesta, joten validoi ne aina toimittajan testitietojen perusteella.
0,05 - 0,12
Tyypillinen kuivakitkakerroinalue grafiitilla upotetulle pronssille, joka kulkee karkaistua teräsakselia vasten siirtokalvon muodostuksen jälkeen.
Messinkipohjaisille malleille, joissa on upotettu grafiitti, JDB650 kiinteästi voitelevat messinkiholkit Shuangnuo tarjoaa vakioalustan ohjaus- ja ejektorisovelluksia varten.
 JDB650 itsevoitelevien messinkiholkkien öljyttömien laakereiden tukkumyynti, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. on Kiina JDB650 itsevoiteleva messinkiholkki öljyttömän laakerin toimittaja, yritys, me Wh... Näytä tuote →
Ennen materiaalilaadun viimeistelyä vertaa käyttönopeutta ja kuormitusta laakerin PV-rajaan itsevoitelevien pronssiholkkien PV-rajan ja kulumisasteen tekninen analyysi .
Koneistus, toleranssit ja pinnan viimeistely
Koneistustarkkuus ratkaisee, käykö itsevoiteleva holkki hiljaa ja kuluuko tasaisesti koko suunnittelun ajan. Täsmällisessä metalliseoksessa, mutta karkeareikäinen holkki rikkoutuu aikaisin.
Tyypilliset toleranssialueet
Useimmissa OEM-holkeissa on H7-reikä liukupintaan ja häiriösovitus ulkohalkaisijaan. Reiät pidetään yleensä plus 0,025 - plus 0,050 mm, kun taas kotelon istuin vaatii pyöreyden muutaman mikronin sisällä. Akselin puolella on normaalisti f7 tai g6 välys.
Pintakäsittely ja reunakäsittely
Porauksen pintaa tarvitsee harvoin peilikiillottaa; 0,8 - 1,6 mikrometrin Ra-alue säilyttää voiteluaineen siirtymisen välttäen samalla ennenaikaista vuotoa. Viisteillä ja purseetuilla reunoilla on enemmän merkitystä kuin useimmat piirustukset osoittavat, koska terävä reuna voi raaputtaa grafiittikalvon irti akselista ensimmäisillä vedoilla. Älä kiristä toleranssia ilman toiminnallista syytä, koska jokainen lisämikroni lisää koneistuskustannuksia.
Reiän pyöreyden 0,01 mm:n vaihtelu voi leikata tehollista kosketuspinta-alaa ja nostaa paikallista painetta tarpeeksi lyhentääkseen käyttöikää mitattavalla marginaalilla. Määritä, mitä kokoonpanosi tarvitsee, älä sitä, mitä kone voi saavuttaa.
Katso käytännön sovitusarvot kohdasta öljyttömien pronssiholkkien asennus- ja toleranssiopas , joka kattaa häiriöt, välyksen ja suositellut porauksen valmisteluvaiheet.
Laadunvalvonta, joka suojaa OEM-ohjelmaa
Luotettava OEM-toimitus riippuu kemiallisen koostumuksen valvonnasta sulatusvaiheessa, ei pelkästään lopputarkastuksesta. Jos seos poikkeaa uunissa, mikään koneistus ei palautta kantavuutta.
Zhejiang Shuangnuo Bearing Technology Co., Ltd.:ssä metalliseos valetaan itse ja sitä seurataan spektroskopialla ennen kaatamista, sen aikana ja sen jälkeen. Yrityksellä on yli 80 CNC-sorvia, CNC-sorvauskonetta ja koneistuskeskusta, jotka pitävät valu- ja viimeistelyvaiheet saman katon alla. Kolmannen osapuolen laboratoriot tarkistavat säännöllisesti materiaalin koostumuksen ja mekaaniset ominaisuudet, ja arvovaltaiset testiraportit ovat saatavilla pyynnöstä.
- Spektrianalyysi uunissa metalliseoksen kemian vahvistamiseksi ennen kaatoa ja sen aikana.
- Näytekuponkien mekaaninen testaus kovuuden, vetolujuuden ja venymän tarkistamiseksi.
- Materiaalitestitodistukset, jotka jäljittävät toimituserän sulatukseen asti.
- Riippumaton kolmannen osapuolen tarkastus ohjelmille, jotka vaativat ulkoista näyttöä.
Ostajien tulee mainita sertifiointivaatimus ostotilauksessa. Toimittaja, joka valaa oman metalliseoksensa ja suorittaa uunivaiheen spektroskopiaa, voi todistaa materiaalin tarinan; toimittaja, joka ostaa valukappaleita markkinoilta, ei voi.
OEM-kyselyn jäsentäminen
Nopein tapa saada tarkka tarjous on lähettää täydellinen spesifikaatiosarja kuluneen näytteen tai yksittäisen piirustusnäkymän sijaan. Epätäydelliset syötteet tuottavat väliaikaisen hinnoittelun ja myöhemmin muutostilauksia.
- Lähetä mittapiirustus toleransseilla, pintakäsittelyllä ja reunakäsittelyllä.
- Ilmoita seoksen laatu ja kovuus tai alkuperäisen osan materiaalikoostumus.
- Tarjoa kuormitus, nopeus, lämpötila ja ympäristöolosuhteet PV-validointia varten.
- Määrittele hyväksymiskriteerit: mittausmenetelmä, materiaaliraportti, kolmannen osapuolen sertifikaatit.
- Anna volyymiennuste ja tavoiteaika, jotta toimittaja voi suunnitella valuajot.
| Määrittelykenttä | Miksi sillä on merkitystä |
| Poraus, ulkohalkaisija, pituus, laippa | Määrittää istuvuuden ja estää koneistuskorjaukset ennen asennusta |
| Seoksen laatu ja kovuus | Asettaa kuormakaton ja kulumiskäyttäytymisen |
| Voiteluaineen tyyppi ja taskukuvio | Asettaa kitkan, lämpötila-alueen ja kalvon laadun |
| Kuorma, nopeus, lämpötila, ympäristö | Vahvistaa PV-luokituksen ja arvioidun käyttöiän |
| Testausraportit ja todistukset | Määrittää hyväksynnän, jäljitettävyyden ja vastuun rajat |
Kun mukautettu holkki on luettelon vakiokokojen ulkopuolella, anna lähin vakioviite ja muokatut mitat. Tämä lyhentää arviointiaikaa ja antaa toimittajalle lähtökohdan toleranssille ja materiaalikäyttäytymiselle. Katso opas räätälöityihin pronssiholkkeihin, joiden mitat ja toleranssit eivät ole vakioita yksityiskohtia varten.
Usein kysytyt kysymykset
Kuinka kauan OEM- itsevoiteleva pronssiholkki kestää?
Käyttöikä riippuu PV-arvosta, akselin kovuudesta ja siitä, muodostuuko sisäänajon aikana vakaa siirtokalvo. Hyvin suunnitellut grafiittiin upotetut pronssiholkit toimivat yleensä tuhansia tunteja tasaisella kuormituksella; korkean hetkellisen kuormituksen sovellukset luottavat samoihin voiteluainetaskuihin kalvon rakentamiseksi uudelleen jokaisen tapahtuman jälkeen.
Voivatko nämä holkit toimia täysin ilman öljyä?
Kyllä, mutta pinta vaatii vielä lyhyen sisäänajojakson, jonka aikana upotettu voiteluaine siirtyy akselille. Tämän jälkeen siirtokalvon muodostumisen jälkeen holkki juoksee kuivaksi kitkakertoimella 0,05 - 0,12 kunnolla viimeisteltyä teräsakselia vasten.
Mitkä mitat tulee olla piirustuksessa?
Vähintään reikä, ulkohalkaisija, pituus, laipan mitat, viisteet ja niiden toleranssit. Lisää pinnan viimeistelyä ja pyöreyttä poraukseen, koska ne säätelevät suoraan kalvon muodostumista ja kulumisen tasaisuutta.
Miten metalliseoksen laatu varmistetaan OEM-ohjelmassa?
Spektroskopia sulatusvaiheessa vahvistaa koostumuksen ennen kaatamista, ja määräajoin kolmannen osapuolen testaus vahvistaa mekaaniset ominaisuudet. Ostajien tulee pyytää materiaalitestitodistus jokaisen toimituksen yhteydessä ja kriittisten ohjelmien osalta riippumaton tarkastusraportti.
Jos vakiotuote ei vastaa kuormakoteloasi, lähetä piirustus ja käyttöehdot. Shuangnuo voi lainata OEM-suunnittelua, joka perustuu sen omaan valuseokseen, omaan koneistukseen ja dokumentoituun laadunvalvontaan.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
