-
 JDB Solid-Rajoittuva laakeri JTW kiinteä voiteluaine grafiitti öljytön pronssi työntöaluslaakeri
-
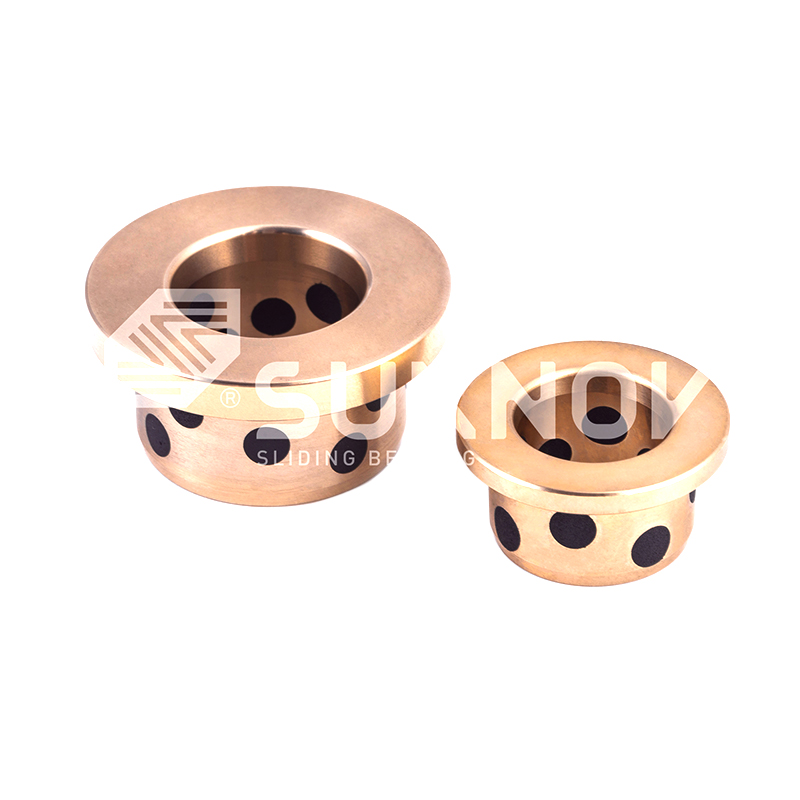 JDB Solid-Rajoittuva laakeri Laipallinen grafiittitulppa pronssiholkki, itsevoiteleva öljytön pronssiholkkilaakeri GB71 NAAMS
-
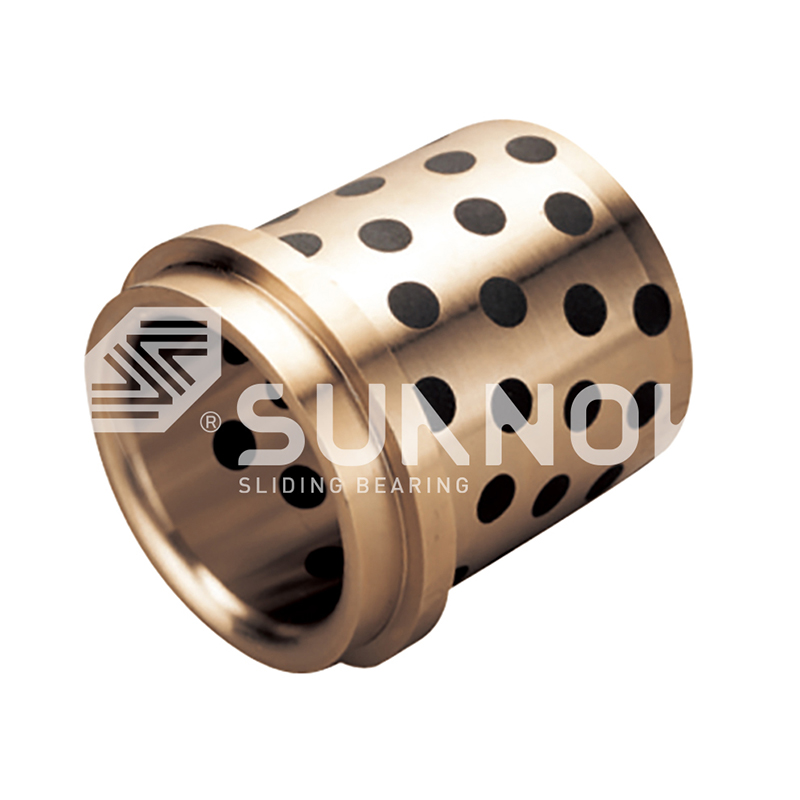 JDB Solid-Rajoittuva laakeri Kaksilaippainen upotettu grafiittipronssiholkkilaakeri, huoltovapaa messinkiholkki GB61 NAAMS
-
 JDB Solid-Rajoittuva laakeri Yksilaippainen itsevoiteleva pronssiholkki, grafiittitulppa, liukuholkkilaakeri JEFW
-
 JDB Solid-Rajoittuva laakeri Suorakaiteen muotoinen upotettu grafiittipronssinen kulutustyyny, huoltovapaa pronssiohjainlevy JTWP-muotille
-
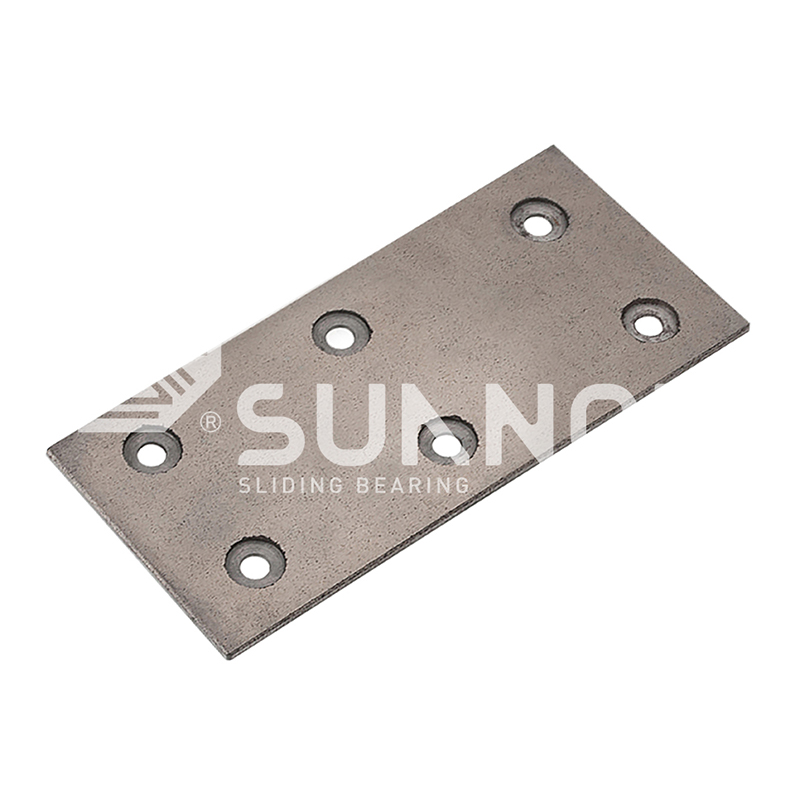 Öljyä pidättävä bimetalli laakeri 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-
 JF-800 BI-Metal-laakeri JF-750 Itsevoiteleva lyijyvapaa bi-metalli laakeri raskaiden moottorien alhaiseen kitka


Itsevoitelevien pronssiholkkien valmistus: Valu, sintraus ja upottaminen selitetty
Teollisuusuutiset-Insinööri vetää viallisen holkin puristuslinkistä: poraus on uurrettu, ulkokuoressa näkyy uurrettavia jälkiä, eikä voitelulinjaa ole koskaan määritelty. Vaihteen on selviydyttävä ilman öljyä, mikä yleensä tarkoittaa itsevoitelevaa pronssiholkkia. Sen onnistuu pää ennen kuin se saapuu kokoonpanolinjalle - valimossa ja sintrausuunissa.
Neljä valmistusreittiä kattaa lähes kaikki markkinoilla olevat itsevoitelevat pronssiholkit: keskipakovalu, jatkuvavalu, metallimuottivalu ja jauhesintraus. Jokainen tuottaan materiaalirakenteen, ja tämä rakenne määrittää kantavuuden, kulumiskäyttäytymisen, mittavakauden ja hinnan.
Miksi valmistusprosessin määrääminen holkin suorituskyvyn
Holkki ei ole vain pronssiputki, jossa on reikiä. Valmistusprosessin tutki sen raekoon, huokoisuuden sekä matriisin ja kiinteän voiteluaineen välisen sidoksen. Valettu pronssi on tiivistä ja vahvaa, ja siinä on karkeita rakeita, jotka kestävät iskukuormitusta; se vaatii koneistettuja taskuja voiteluainetulpille. Terässelkä side sintrattu pronssi alkaa jauheena, joten sillä on hallittu huokoisuus, joka pystyy pitämään öljyn tai kiinteän voiteluaineen itse kerroksen sisällä. Käärityt prossiholkit alkavat nauhana, mikä tekee niitä ohuita, kevyitä ja taloudellisia, mutta ei rajoittavat niiden kantavuutta.
Lyhyesti sanottuna prosessi on spesifikaatio. Määritä ensin kuorma, nopeus, akselin kovuus ja olemassa oleva tila; valitse sitten sopiva prosessi.
Pronssiholkkien valuprosessit
Raskaiden ja halkaisijaltaan suurien holkkien valu on vakiintunut reitti. Tuotannossa on kolmea menetelmää, jokaisella on oma metallurginen tunnusmerkkinsä.
Keskipakovalu
Sula pronssi kaadetaan pyörivään teräsmuottiin. Keskipavoima painaa metallia ulos tiivistäen ulkopiikkaa ja pakottaa oksideja ja päinvastaisia sulkeumia kohti porausta, josta ei hätä koneistuksen aikana. Tuloksena oleva ulkokerros on tiheä, hienorakeinen ja väsymistä kestävä, mikä tekee keskipakovalusta suositellun prosessin paksuseinäisille holkeille, jotka ovat alttiina iskukuormille ja korkeille PV-arvoille. Tätä reittiä käytämme sinulle, kuten JDB600 valettu pronssi itsevoitelevat holkit , jossa pronssimatriisi kantaa rakenteellista kuormaa ja koneistetut taskut pitävät voiteluaineen.
 JDB-600 arvo itsevoiteleva pronssiohjainholkkilaakeritoimittajat, tukkumyynti, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa JDB-600 Cast itsevoiteleva pronssiohjainholkkilaakeritoimittaja, yritys, W... Näytä tuote →
Jatkuva valu
Jatkuvassa valussa pronssi sulatetaan ja vedetään vesijäähdytetyn grafiittisuuttimen läpi. Kiinteytys on nopeaa ja hallittua, mikä tangolle tasaisen hienorakeisen ja erittäin alhaisen huokoisuuden. Jatkuvat valukierteet ovat vakiolähtökohta tankovarastosta koneistetuille holkeille, koska viat, kuten kutistumisontelot ja irtominen, ovat harvinaisia. Kun tuotantoajo tarvitsee tasaisia kemiallisia ja mekaanisia runsaasti matkan ajan, jatkuva arvo on turvallisempi valinta.
Metallivalu
Yksinkertaisempia geometrioita ja kustannusherkkiä eriä varten pronssia voidaan kaataa suoraan kestäviin teräs- tai valurautamuotteihin. Työkalu on edullista ja pinnan laatu on vahvistettu, mutta raerakenne on epäyhtenäisempi keskipako- tai jatkuvavalu, ja väsymiskestävyys on pienempi. Metallimuottivalu sopii parhaiten tavallisiin holkkeihin, joilla on kohtalainen kuormitus.
Valureitista edelleen a työstöä vaatii, jotta se saavuttaa tämän geometrian. Sorvaus, poraus ja kalvaus tuovat reiän voidaanyn toleranssiluokkaan - ensin H7 juoksuastetta varten - ja koneistettu pintakäsittely ohjaa, kuinka nopeasti kiinteä voiteluainekalvo muodostuu akselille. Jos haluat perehtyä tarkemmin käytännön yksityiskohtiin, esitimme kuinka pronssivaluholkit valmistetaan todellisessa valimoympäristössä .
Kiinteän voiteluaineen upottaminen pronssimatriisiin
Kun pronssiaihio on valettu ja koneistettu, laakeripinta porataan tai jyrsitään määritellyllä taskukuviolla. Nämä taskut täytetään kiinteillä voiteluainetulpilla - jatkuvasti grafiitilla sekoitettuna metallijauheeseen ja joidenkin sitten laatuluokissa molybdeenidisulfidilla. Tulppakuvio ei ole koristeellinen: syvyys, halkaisija ja etäisyys lasketaan laakerin PV-rajasta ja käyttöjaksosta. Tyypillinen voiteluaineen peittoalue 20–35 % liukupinnasta.
Sisäänajon aikana tulpat siirtävät ohuen kalvon akselille. Tämä kalvo, ei itse pronssipinta, kantaa liukuvaa kosketusta. Tästä nopea itsevoitelevat holkit toimivat hyvin alhaisilla nopeuksilla ja ajoittaisessa liikkeessä, jossa öljykalvoja on vaikea ylläpitää. Kalvon muodostumiselle on kaksi kriittistä ehtoa: akselin tulee olla karkaistu noin45 HRC:n yläpuolella ja sen pinnan tuleey pitää Ra 0,4 - 0,8 mikronia. Pehmeä tai karkea varsi hankaa tulpat ennen kuin siirtokalvo stabiloituu.
Tulpan sijoitus seuraa laakerin kuormitusalueita. Esimerkiksi laipallinen holkki vastaanottaa tulpat sekä poraukseen että laippapintaan, koska työntöpinta muodostaa oman liukuvan rajapinnan. Muotti- ja automaatiosovelluksissa mm. JDB650 kiinteät voiteluholkit Käytä tätä upotusperiaatetta varten huoltovapaata ohjausta ejektorin ja ohjauksen asennoissa.
 JDB650 itsevoitelevien messinkiholkkien öljyttömien laakereiden tukkumyynti, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa JDB650 itsevoiteleva messinkiholkki öljyttömän laakerin toimittaja, yritys, me Wh... Näytä tuote →
Sintraus: terästaustaiset bimetalliholkit
Jokainen itsevoiteleva holkki ei käynnisty valuaihiona. Jauhemetallurgia rakentaa osan eri tavalla: terästausta, jonka päälle on sintrattu huokoinen pronssikerros.
Valmistusjärjestys on suoraviivainen. Teräsnauha puhdistetaan, päällystetään kerroksella kupariseosjauhetta ja viedään uunin läpi sintrauslämpötilassa kontrolloidussa ilmakehässä. Jauhehiukkaset sitoutuvat ja teräkseen muodostaen hallitun huokoisuuden. Sintrauksen jälkeen nauha rullataanen paksuuteen ja huokoset kyllästetään öljyllä tai täytetään kiinteällä voiineella. Tuloksena on holkki, raken joka yhdistää teräskuoren lujuuden pronssisen liuku kerroksen kitkakäyttäytymiseen.
Terästaustaiset holkit ovat paljon ohuempia kuin valetut mallit ja riippuvat kotelon reiän häiriösovituksesta. Ne ovat vakioratkaisu hydraulipumpuille, hammaspyöräpumpuille, kompressoreille ja autokomponenteille, joilla on rajoitetusti. The 200-B öljyä pidättävä bimetallilaakeri on hyvä esimerkki rakenteesta, jossa kiinteä voiteluaine on dispergoitu suoraan sintrattuun kerrokseen.
 Tukkumyynti 200#B öljyä pidättävä bimetallilaakeri (terästausta kuparisintteri Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa 200#B öljyä pidättävä bimetallilaakeri (terästaustainen kuparisintteri kiinteällä L... Näytä tuote →
lähetti ero valupronssiin on huokoisuus. Sintrattu kerros toimii voiteluaineen säiliönä; valetulla pronssilla ei ole hyödyllistä huokoisuutta, joten voiteluainetta on syötettävä tulppien avulla. Kompromissi on, että sintratut kerrokset ovat ohuita ja niitä koskevia reunakuormitusta ja kontaminaatiota kuin kiinteä arvoseinä.
Kääritut holkit: hyvämpi vaihtoehto
Kevyille ja keskisuurille kuormille käärityt holkit tarjoavat nopean ja taloudellisen reitin. Pronssinauha, jossa on esipuristetut grafiittitulpat, rullataan lieriömäiseksi ja muotoillaan valmiiksi halkaisijaksi. Seinämän paksuus on pieni, alkuperäisesti 1 - 2,5 mm, ja holkki kotelon tuesta. Käärityt holkit puristuvat helposti ja maksavat kuin arvovaihtoehdot, mutta ne eivät voi vastata arvomalleihin iskunkestävyyden tai kantamisen ehdotukseen. Ne on parasta valita, kun paino, hinta ja kokoonpanonopeus ylittävät äärimmäiset vaatimukset.
Laadunvalvonta koko tuotantolinjalla
Se, mikä erottaa luotettavan holkin ennenaikaisesta viasta, on tarkastuskuri jokaisessa numerossa. Valimossamme loppuun loppudaan spektrillä kolmessa loppuun: ennen kaatoa, kaatamisen aikana ja valmiissa valussa. sarja nappaa huonolaatuista tinapronssia tai messinkiä ennen kuin Tämä siitä tulee uurrettu kuilu kentällä.
Ostajien tulee pyytää samoja todisteita, jotka vaativat kaikilta kriittisiltä komponenteilta: llisen koostumuksen raportit, mekaanisten ominaisuuksien arvot ja mittatietueet. Jos toimittaja voi myös testitul riippumattomasta laboratoriosta, sen parempi. Epäsäädös isossa osissa mittalla on enemmän merkitystä, koska istuvuus suunnitellaan yhdessä osan kanssa. Käsittelemme tämän käytännön puolen oppaassamme mukautetut pronssiholkit, mitat ja toleranssit ole vakioita .
Neljän valmistusreitin vertailua
Alla oleva taulukko on ensikierron vertailu. Käytä sitä prosessivaihtoehtojen luetteloon ennen kuin keskustelet valmistajan kanssa.
| Prosessi | Materiaalin rakenne | Tyypillinen holkkimuoto | Kantavuus | Soveltuu parhaiten |
|---|---|---|---|---|
| Keskipakovalu | Tiheä, hienorakeinen ulkokuori | Paksuseinäiset sylinterimäiset ja laipalliset holkit | Korkea | Raskaat koneet, puristimet, iskukuormat |
| Jatkuva valu | Tasainen hienorakeinen, erittäin pieni huokoisuus | Tankkavarasto koneistettu räätälöityihin kokoihin | Korkea | Pitkät tuotantojaksot, tasainen laatu |
| Metallivalu | Riittävä tiheys, tasainen jyvä | Yksinkertaiset standardigeometriat | Keskikorkea | Kustannusherkät vakioosat |
| Sintrattu bimetalli | Huokoinen pronssikerros liimatut teräkseen | Ohutseinäiset holkki- ja laippaholkit | Keskikorkea | Hydrauliikka, hammaspyöräpumput, autot |
| Kääritty pronssia | Valssattu nauha puristetuilla grafiittitulpilla | Ohutseinäiset holkki- ja laippamuodot | Keskikokoinen | Kevyet kuormat ja keskisuuret kokoonpanot |
Valetut ja sintratut mallit ikääntyvät myös eri tavalla. Sintratut kerrokset kuluvat tasaisesti, mutta ovat ohuita; valettu pronssi kestää pidempään hankaavissa ja suuren reunakuormituksen kunnossa. Yksityiskohtaiset tiedot tästä kompromissista ovat saatavilla vertailussamme sintrattu vs. valettu pronssiholkin pitkäikäisyys .
Mitä tuotetta holkkien valmistajalta
Aloita johtopäätöksestä: valitse valmistaja, joka ohjaa materiaalia sulatuksesta valmiiseen poraukseen. Tehdas, joka sulattaa oman pronssinsa, valaa sen sitten koneistaa sen samassa paikassa, voi lyhentää läpimenoaikoja ja poistaa riskin ostaa tuntemattoman laatuisia aihioita ulkopuolisista lähteistä.
Integroidun toimittajan pystyä näyttämään sinulle kaikki asiat:
- Oma sulatus- ja arvokyky, joka kattaa ihanteellisesti keskipako-, jatkuvatoimi- ja metallimuottiprosessit.
- CNC-sorvaus, poraus ja jyrsintä valmiiden mittojen ja pinnan viimeistelyyn.
- Spektrometrin kemian tarkastus jokaisessa lämmössä.
- Pääsytön riippumaton laboratoriotestiraportteihin koostumuksen ja mekaanisten ominaisuuksien osalta.
- Dokumentoitu kokemus ei-standardin kokoisista, toleransseista ja mukautetuista pistokekuvioista.
Tämä ohjaustaso mahdollistaa JDB:n kiinteän voitelusarjan osan valetaan mukautetusta seoksesta ja koneistetaan tiukoille toleransseille saman tuotantoviikon aikana. Se on myös ero holkin, joka sopii saapuessa, ja yhdessä holkin välillä, joka vaatii korjausta kokoonpanolinjallasi.
Itsevoitelevan pronssiholkin todellinen spesifikaatio sen valmistusprosessiin. Määritä ensin kuorma, nopeus, akselin kovuus ja olemassa oleva tila. Yhdistä seuraavaksi prosessi. Pyydä sitten toimittajalta samoja todisteita, vaatit miltä minkä kriittiseltä komponentilta – kemiasta, mekanikasta ja mitoista. Tämä antaa suoja sinulle$holkin, joka kestää konetta pitkäänmin.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
