-
 JDB Solid-Rajoittuva laakeri Pyöreä itsevoiteleva JOST öljytön messinkilaippainen ohjauslaakeriholkki
-
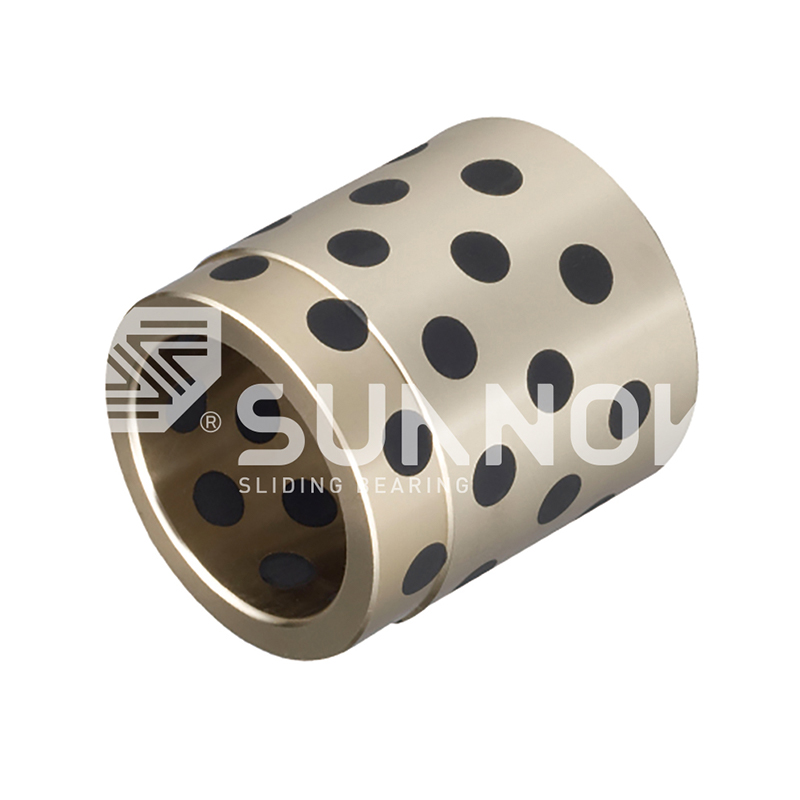 JDB Solid-Rajoittuva laakeri Putkimainen itsevoiteleva pronssiholkki, grafiittitulppa, liukuholkkilaakeri JPBW, JPBF
-
 JDB Solid-Rajoittuva laakeri Suorakaiteen muotoinen upotettu grafiittipronssinen kulutustyyny, huoltovapaa pronssiohjainlevy JTWP-muotille
-

-
 SF-1 OILLess -laakeri SF-1P edestakaisen liikkeen komposiittiholkki, DD2 öljytön liukulaakeri
-

-
 SF-2-rajavoitelulaakeri SF-2-rajan itsevoiteltava Oilless-liukuva holkin laakeri, lyijytön raja-pensas
-
 JF-800 BI-Metal-laakeri JF-720 Tin-bi-metalli-laakeriholkit hihat pieniin kitka- ja kulutuskeskittyihin sovelluksiin


Mitä ostajien tulee ottaa huomioon hankkiessaan mukautettuja itsevoitelevia laakereita?
Teollisuusuutiset-Ostoinsinööri avaa kolme tarjousta mukautetulle liukuholkille, jolla on sama nimellistunnus, ulkohalkaisija ja pituus. Yksikköhinnat eroavat lähes 40 prosenttia, mutta missään tarjouslomakkeessa ei mainita materiaaliluokkaa, PV-rajaa tai vaadittua akselin kovuutta. Kuusi kuukautta myöhemmin halvin osa vedetään meistopuristimesta, jossa on uurrettu poraus ja uurrettu nappi. Säästön todelliset kustannukset sisältävät suunnittelemattoman sammutuksen, kaksi teknikon vuoroa ja vaihtoakselin.
Tämä sekvenssi toistuu muottipajoissa, hydraulipumppujen valmistajissa ja rakennuskonelinjoissa. Itsevoitelevat laakerit näyttävät yksinkertaisilta, mutta niiden sisällä olevat tekniset tiedot ratkaisevat, kestääkö osa.
Määritä toimintakuori ennen lainausten vertailua
Ensimmäinen lukittava spesifikaatio on mekaaninen kuormitus, joka ilmaistaan ominaiskuormana, liukunopeudena ja niiden tulona, PV-arvona. Jokaisella materiaalijärjestelmällä on maksimi PV, jonka yläpuolella sen kiinteä voiteluainekalvo hajoaa ja kuluminen kiihtyy jyrkästi.
- Radiaalinen kuormitusalue, mukaan lukien isku- ja reunakuormitushuiput
- Liukunopeus ja liikkeen tyyppi: pyörivä, värähtelevä tai edestakaisin
- Käyttöliittymän lämpötila-alue ja ympäristöolosuhteet
- Akselin materiaaliluokka, kovuus ja pinnan viimeistely
PV = p x v p N/mm2, v m/s. Kun laskettu PV ylittää materiaalin kuivarajan, laakeri ylikuumenee, menettää siirtokalvonsa ja kuluu eksponentiaalisesti.
Älä anna toimittajan arvata näitä arvoja. Vastuullinen valmistaja kysyy kuormasta, nopeudesta ja lämpötilasta ennen tarjouksen tekemistä. Jos myyjä hinnoittelee osasi ilman teknistä kysymystä, laakeri on jo suunniteltu väärin.
Sovita materiaalijärjestelmä käyttöikkunaan
Itsevoiteleva laakeri ei ole yksi materiaaliluokka; se on joukko rakennusperheitä, joista jokaisella on erityinen käyttöikkuna. Valetut kiinteät laakerit koneistavat kiinteitä voiteluainetulppia pronssiseen tai messinkirunkoon, vaimentavat iskukuormituksia ja hallitsevat muotinohjain-, ejektori- ja kulutuslevysovelluksia.
 JDB650 itsevoiteleva messinkiholkki upotetulla kiinteällä voiteluaineella Tämä messinkiholkki käyttää CuZn24Al6-seosta upotetuilla grafiittisisäkkeillä huoltovapaan toiminnan varmistamiseksi. Se sopii suuren kuormituksen, hitaiden nopeuksien ja keski- tai korkeiden lämpötilojen ympäristöihin, joissa ulkoinen voitelu on epäkäytännöllistä. Näytä tuote →
Sintratut bimetallilaakerit kiinnittävät kupariseoskerroksen, jossa on dispergoitua kiinteää voiteluainetta, terästaustaan yhdistäen kovan tuen ja vakaan juoksukerroksen tasaisen suuria kuormia varten.
 JF-800 bimetallilaakeri CuPb10Sn10-seoksella raskaaseen käyttöön Terästaustainen sintrattu laakeri lyijy-tinapronssikerroksella, rakennettu äärimmäiseen kuormitukseen ja hitaan liukumiseen. Se tarjoaa vahvan kulutuskestävyyden ja sopii vaativiin kaivos-, rakennus- ja laivalaitteiden käyttökohteisiin. Näytä tuote →
PTFE-vuoratut laakerit, kuten SF1-tyyppi, lisäävät matalakitkaisen polymeerikerroksen tarttumis-, naarmuuntumis- tai käynnistys-pysäytysriskien varalta.
 SF-1 huoltovapaa PTFE-vuorattu itsevoiteleva laakeri Kolmikerroksinen komposiittilaakeri, jossa on terästausta, huokoinen pronssi ja PTFE-vuori. Se toimii ilman öljyä, vähentää melua ja tärinää ja kestää raskaita kuormia, joten se sopii tekstiili-, auto- ja konesovelluksiin. Näytä tuote →
Materiaalilaadulla on yhtä paljon merkitystä kuin rakenteella. Tinapronssi, alumiinipronssi ja messinki eroavat myötölujuuden, kulumiskäyttäytymisen ja lämpötilakaton suhteen, ja eurooppalaiset ostajat vaativat yhä useammin lyijytöntä tai REACH-yhteensopivia laatuja. Matriiseoksen on oltava jäljitettävissä vakiospesifikaatioon, eikä sitä ole kuvattu samankaltaiseksi tai vastaavaksi.
Edustavat kuivan PV-rajat materiaaliperheittäin Arvot MPa-m/s kuivakäytössä. Orientaatiotiedot vertailua varten; vahvista toimittajan PV-testituloksilla.
| Kantava perhe | Rakentaminen | Tyypillinen kuormitus alhaisella nopeudella | Tyypillinen kuiva PV | Parasta varten |
| Cast upotettu | Pronssi- tai messinkirunko, jossa kiinteät voitelutulpat | 60 N/mm2 asti | 2,5 MPa-m/s | Muotit, kulutuslevyt, värähtelevät liitokset |
| Sintrattu bimetalli | Terästausta sintratulla kupariseoksella | jopa 70 N/mm2 | 2,0 MPa-m/s | Hydraulipumput, vaihteistot, kuormaajat |
| Kääritty pronssia | Valssattu pronssinen kuori voiteluainetaskuilla | 40 N/mm2 asti | 1,5 MPa-m/s | Kohtalaisen kuormituksen tasaiset asennot |
| PTFE-vuorattu | Tausta matalakitkaisella PTFE-kerroksella | 25 N/mm2 asti | 3,6 MPa-m/s | Stop-start, edestakaisin liikkuvat mekanismit |
Siirrä elokuva
Siirrä elokuva is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Tarkista JDB umpivoitelulaakerituoteperhe nähdäksesi, kuinka yksi rakennuskonsepti skaalautuu ohjaustapeista raskaaseen kulutuslevyyn.
Tarkista toleranssit ja niiden takana oleva standardi
Piirustustoleranssit aiheuttavat enemmän räätälöityjä laakerikenttävikoja kuin materiaalin valinta. Kriittiset mitat ovat akselin porauksen sovitus, ulkohalkaisijan häiriö kotelossa, seinämän paksuuden vaihtelu, laipan neliömäisyys ja viisteen geometria.
Mukautetut osat noudattavat standardia tai piirustusta. Työkaluissa NAAMS ja DIN 9834 määrittelevät ohjauslaakerien geometrian; metriset laippalaakerit noudattavat ISO-sovituskäytäntöjä. Varmista, mikä standardi on voimassa ennen koneistusta.
| Mitat | Tyypillinen spesifikaatio | Vikatila, kun se on väärä |
| Poran ID-toleranssi | H7 tai H8 akselin sovituksesta riippuen | Akselin naarmuuntuminen ja kosketusalueen menetys |
| Ulkohalkaisija | H7/s6 tai vastaava häiriösovitus | Kotelon kierto ja kuluminen |
| Seinän paksuuden vaihtelu | 0,05-0,10 mm tarkkuuslaaduissa | Korkea paikallinen paine ja varhainen kuluminen |
| Laipan neliömäisyys | Kohtisuoraus 0,05 mm:n sisällä | Reunakuormitus akselille |
| Viiste ja reunakatko | 0,3-1,0 mm per piirustus | Siirrä elokuva scraped off during assembly |
Nyrkkisääntö: mukautetun laakerin toleranssiketjun tulee alkaa akselin ja kotelon mitoista käyttölämpötilassa, ei nimellispiirustusarvoista.
Tarkista toimittajan valu- ja testauskuri
Toimittajan prosessinohjaus on ainoa luotettava ennustaja laadun yhtenäisyydelle. Keskeinen kysymys ei ole koneistaako toimittaja laakereita, vaan se, ohjaako se metalliseosta sulatuksesta valmiiseen osaan. Valmistaja, joka valaa itse kupariseoksia ja suorittaa spektrografisia tarkastuksia kolmessa vaiheessa, voi varmentaa laadun.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. valaa omia kupariseoksia, tarkkailee sulatetta ennen uunin ajoa, sen aikana ja sen jälkeen spektrometreillä ja käyttää yli 80 CNC-konetta viimeistelyyn. Materiaali ei koskaan odota ulkopuolista valimoa.
Seoksen lataus ja sulaminen
Kuparin, tinan, alumiinin ja hivenaineiden hallitut lisäykset.
Uunin spektrografinen tarkastus
Arvosana varmistettu ennen kaatamista.
Casting
Keskipako-, jatkuva- tai metallimuottivalu osageometriaa kohti.
Lähetyksen jälkeinen vahvistus
Kiinteytyneen seoksen toinen spektrografinen tarkastus.
CNC-työstö
Poraus, ulkohalkaisija, laippa ja voiteluainetaskut koneistettu piirustukseen.
Kolmannen osapuolen testaus
Koostumus ja mekaaniset ominaisuudet ovat saatavilla pyynnöstä.
Pyydä testiraportti ennen ostotilausta, älä reklamaation jälkeen. Jos toimittaja ei pysty näyttämään kolmannen osapuolen koostumusta ja mekaanista raporttia tarkasta erässäsi käytetystä sulatuksesta, seos on käytännössä hallitsematon.
Vertaa kokonaiskustannuksia, ei yksikköhintaa
Yksikköhinta on vähiten luotettava kustannusmittari mukautetulle liukulaakerille. Holkki, joka epäonnistuu 4 000 tunnin kohdalla 12 000 tunnin sijaan, maksaa seisokkien, työn ja akselivaurioiden vuoksi enemmän kuin mikään toimittajien välinen hintaero. Muunna jokainen tarjous käyttötuntikohtaiseksi hinnaksi.
3x Todistetun valulaadun ja todentamattoman vastaavan välillä havaittu kulumisaika samassa käytössä.
1-2 h Voitelupysäytys eliminoitu viikossa laakerikohtaa kohden kiinteän voiteluaineen holkeiksi muuttamisen jälkeen.
30 % Tyypillinen lisähinta sertifioidulle laadulle, jossa on täydellinen testidokumentaatio sertifioimattomasta osasta.
Edullinen toimittaja, joka jättää väliin uunivaiheen tarkastukset, voi läpäistä huonolaatuista materiaalia; ero on näkymätön ensimmäisen sadan tunnin aikana ja tuhoaa holkin ensimmäisellä huoltovälillä.
Itsevoitelu ei koskaan tarkoita huoltotarvetta. Akselin viimeistely, kohdistus ja sisäänajo-käyttäytyminen määräävät siirtokalvon, ja kalvo määrää laakerin käyttöiän. Analyysimme aiheesta yleisiä väärinkäsityksiä itsevoitelevien pronssilaakerien hankinnassa kattaa kenttävirheiden taustalla olevat määrittelyvirheet.
Usein kysytyt kysymykset
Nämä ovat neljä kysymystä, jotka ostajat useimmiten esittävät ennen mukautetun tilauksen tekemistä.
Mikä on PV-raja ja miksi sillä on merkitystä mukautetun laakerin kannalta?
PV-raja on ominaispaineen N/mm2 ja liukunopeuden (m/s) tulo, jonka ylittyessä kiinteä voiteluainekalvo ei enää pysty suojaamaan rajapintaa. Tämän rajan yläpuolella laakeri ylikuumenee ja kuluu nopeasti. Tehtävälaskelman tulee mahtua materiaaliperheen hyväksytyn rajan sisälle.
Pitäisikö meidän määrittää ISO-sovitus vai nimellismitta?
Tarjoa molemmat. Ilmoita nimellisreikä, ulkohalkaisija ja pituus ja lisää sitten sovitusluokka tai todelliset akselin ja kotelon mitat käyttölämpötilassa. Toimittaja tarvitsee näitä tietoja valitakseen koneistustoleranssit, jotka estävät laakerin pyörimisen kotelossa tai tarttumasta akseliin.
Kuinka voimme varmistaa mukautetun laakerin materiaalilaadun?
Pyydä spektrografinen koostumusraportti erässäsi käytetystä sulatuksesta sekä kolmannen osapuolen raportti koostumuksesta ja mekaanisista ominaisuuksista. Toimittaja, joka hallitsee omaa valuaan, voi toimittaa nämä vakioasiakirjoina. Jos raportissa ei voi nimetä standardiarvosanaa, materiaalia ei sertifioida.
Kuinka kauan itsevoitelevan holkin tulisi kestää?
Ei ole olemassa universaalia numeroa. Käyttöikä riippuu kuormituksesta, nopeudesta, lämpötilasta, akselin viimeistelystä ja käyttösuhteesta. Käytännön tapa on sopia toimittajan kanssa suunnittelun vähimmäiskestosta, verrata PV-laskentaa todellisiin käyttötietoihin ja validoida yhdellä koeerällä ennen täyttä tuotantoa.
Bottom line: määritä tehtävä, tarkista arvosana, tarkasta prosessi ja hinnoitele käyttöikä osan sijaan.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
