-
 JDB Solid-Rajoittuva laakeri JTW kiinteä voiteluaine grafiitti öljytön pronssi työntöaluslaakeri
-
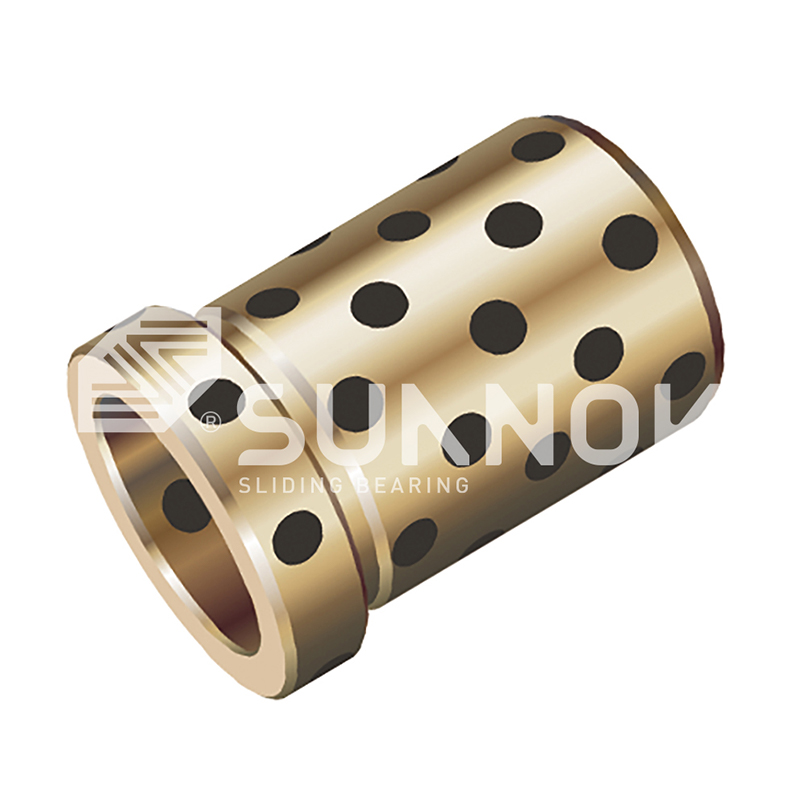 JDB Solid-Rajoittuva laakeri JGBF messinki Öljyttömät ejektorin laipalliset ohjauslaakerit holkit
-
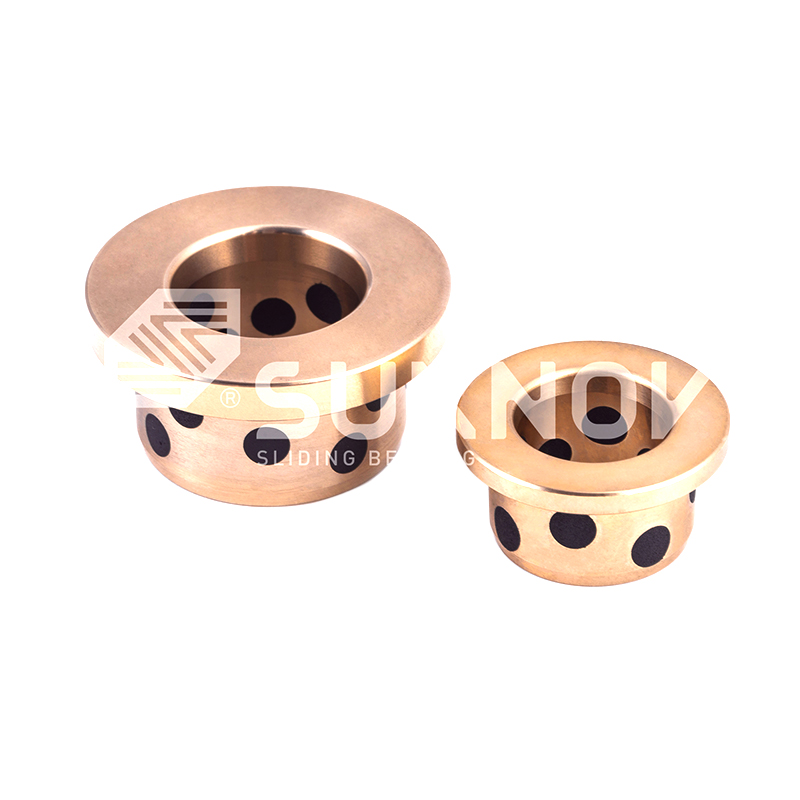 JDB Solid-Rajoittuva laakeri Laipallinen grafiittitulppa pronssiholkki, itsevoiteleva öljytön pronssiholkkilaakeri GB71 NAAMS
-
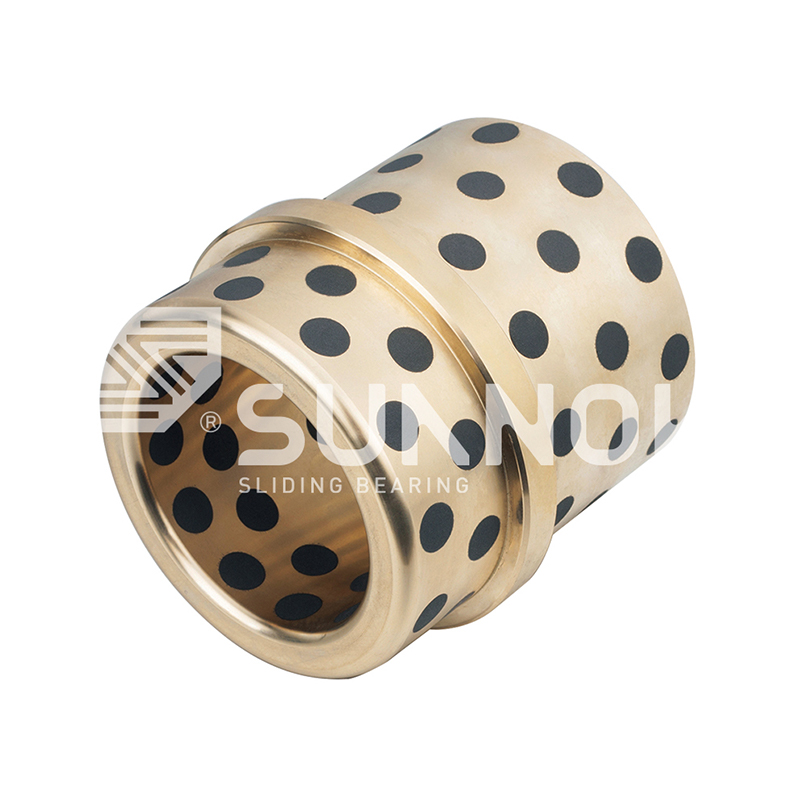 JDB Solid-Rajoittuva laakeri Porrastettu laippa itsevoiteleva pronssiholkki Grafiittitulppa liukuholkkilaakeri JOSG
-
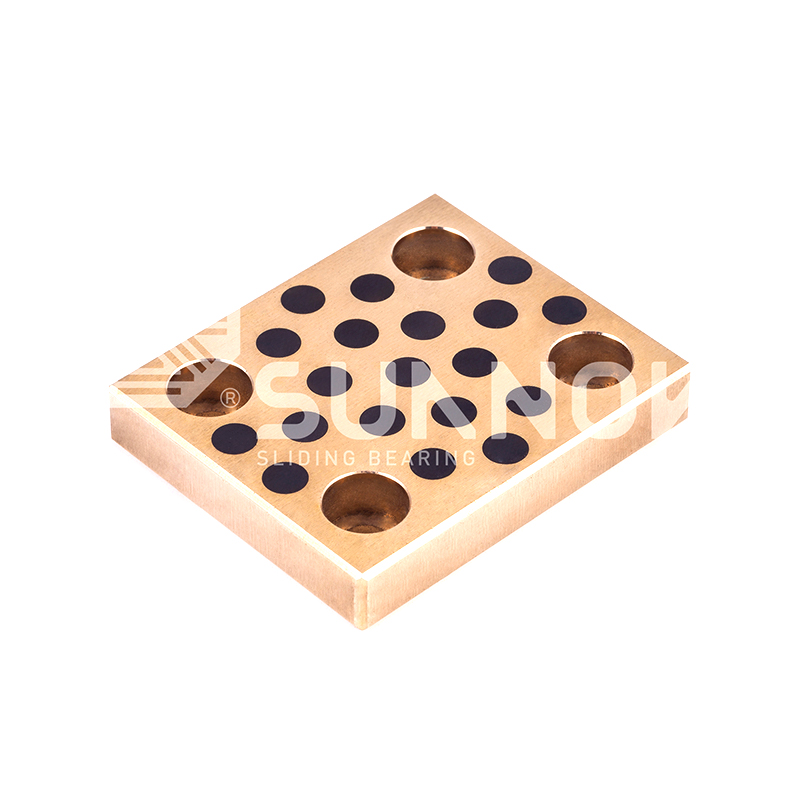 JDB Solid-Rajoittuva laakeri Laipaton grafiittipronssi kulumislohko, neliömäinen itsevoiteleva pronssiohjainlevy JESW
-
 SF-1 OILLess -laakeri Korkea kuormituskyky, matala kitka SF-1B-pronssialue | Itsevoitelevat pronssiholkit
-
 SF-2-rajavoitelulaakeri SF-2-rajan itsevoiteltava Oilless-liukuva holkin laakeri, lyijytön raja-pensas
-
 FB090 -pronssinen kääritty laakeri FB091 -kuparikäyttölaakeri


Sintratut pronssiholkit vs kiinteät pronssiholkit: Käytännön valintaopas
Teollisuusuutiset- Insinööri, joka vaihtaa rasvavoideltu kiinteän pronssiholkin kuuden viikon ajan, voi käyttää pidentää väliä yli vuoden vaihtamalla öljyllä kylläsyn sintrattu pronssiholkki, kun taas sama sintrattu osa hajoaa aikaisin jatkuvassa suuren seinän kuormituksen ja nopean käytön aikana, joka vaatii kiinteän pronssin tiheän seinän ja ulkoisen käytön. Huokoisuus erottaa ei kuulu.
Mikä erottaa sintratut ja kiinteät pronssiholkit
Sintratut pronssiholkit valmistetaan tiivistämällä pronssijauhetta ja sintraamalla se huokoiseksi öljyä varastoivaksi rakenteeksi, kun taas kiinteät pronssiholkit koneistetaan täysin tiiviistä valetusta tai suulakepuristetusta tankosta ja perustuvat porauksen ulkopuolelta tulevaan voiteluaineeseen. Tämä yksi ero ohjaa kaikkia muita vertailuja tässä artikkelissa.
Sintrattu reitti: jauhe, puristin ja uuni
Pronssi puristetaan suulaessa melkeinen muotoon ja kuumennetaan uunissa hiukkasten sitomiseksi, jäljelle jää 15-25 prosentin verkoston jokahallijä huokosia, tyhjiökyllästetty öljyllä. Prosessi on jatkuva muotoinen, mikä sintratuista holkeista tehokasta standardikokoisille ja suurille tilavuuksille. Kun huokoisen kerroksen alle tarvitaan vahvempi teräskuori, Zhejiang Shuangnuo Bearing Technology Co., Ltd. tarjotan mallin öljyä pidättävä bimetallilaakeri, jossa sintrattu kuparikerros terästaustalla .
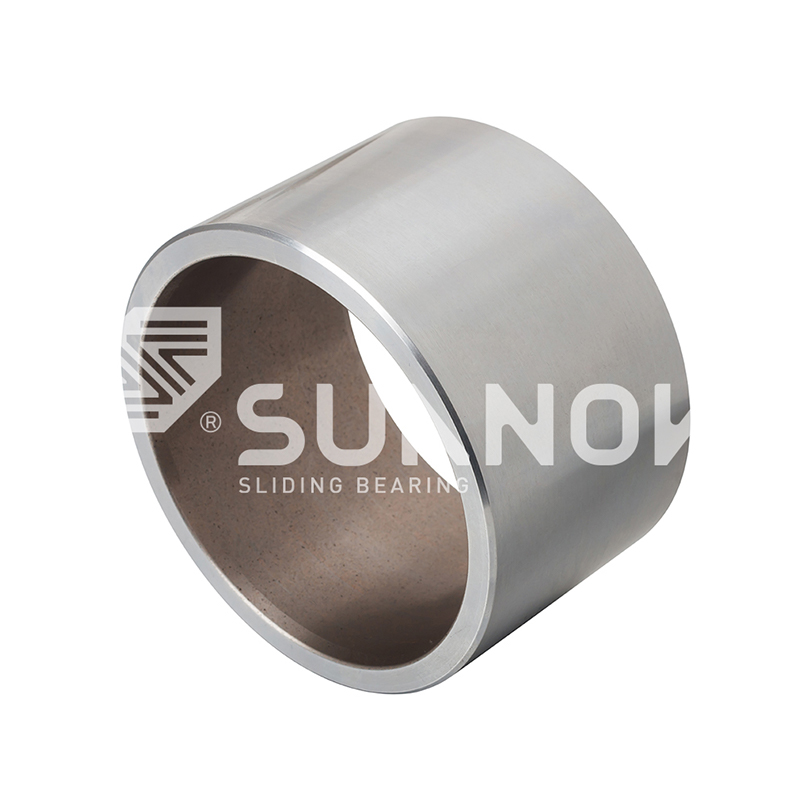 Tukkumyynti 200#B öljyä pidättävä bimetallilaakeri (terästausta kuparisintteri Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa 200#B öljyä pidättävä bimetallilaakeri (terästaustainen kuparisintteri kiinteällä L... Näytä tuote →
Kiinteä reitti: valutanko, sitten koneistus
Kiinteät pronsiholkit alkavat keskipako- tai jatkuvavaletuista tangoista ja osalään sorvaamalla, poraamalla ja avettamalla. Ei ole tahallista huokoisuutta, joten seinä on täysin tiivis, kantaa korkeampaa jännitystä ja sallii suuret halkaisijat, laipalliset rungot, kiilaurat, öljyurat ja epästandardit seokset, kuten alumiinipronssi tai lyijypitoinen tinapronssi.
Sintrattu pronssiholkki on puristettu ja sintrattu huokoinen pronssikomponentti, joka varastoi öljyä 15-25 yhteyden aikana oleviin huokosiin ja vapauttaa sen lämpölaajenemisen käytön aikana. Kiinteä pronssiholkki on täysin tiivis koneistettu komponentti, joka reiän ulkopuolelta syötetystä rasvasta tai öljystä tai seinään upotetuista kiinteistä voitelutulpista.
Rakenteelliset erot, jotka määräävät suorituskyvyn
Huoko on yksi ominaisuus, joka jakaa kaksi holkkiperhettä, koska se itsenäisen öljyvaraston puristuslujuuden, iskunkestävyyden ja maksimikäyttölämpötilan kustannuksella.
| Omaisuus | Sintrattu pronssiholkki | Kiinteä pronssiholkki |
| Huokoisuus | 15-25 kertaa, yhteydessä | Pohjimmiltaan nolla |
| Öljyn varastointi | Sisähuokoset, tyhjiökyllästetty | Ei mitään; tarvitaan ulkoinen rasva tai öljy |
| Tyypillinen PV-raja alhaisella määrälla (MPa-m/s) | 1.8 öljykyllästetty | 5.6 koneistetuilla öljyurilla |
| Suhteellinen staattinen kantavuus | Noin 50 prosenttia samankokoista kiinteää tuotetta | Perustaso (korkein) |
| Suurin käytännöllinen halkaisija | Rajoitetaan puristimella ja sintrausuunilla | Rajoitettu vain arvo ja koneistus |
| Poran sietokyky | IT6 - IT7 koon mitoituksen jälkeen | IT5 - IT7 koneistettu |
Kantavuus, PV-rajat ja kulumisikä
Jatkuville suurille kuormituksille kiinteä pronssi on turvallisempi materiaali; Sintrattu pronssi on toimiva ratkaisuen kuormitukseen ja huoltovapaaseen käyttöön. Tekninen lyhenne on PV-raja, laakeripaineen ja liuku arvon tuloa.
Tyypillinen öljykyllästetyn sintratun holkin nopeus on 1,8 MPa-m/s jatkuvassa hitaalla käytössä, taas kun uritettu kiinteä holkki, jossa on pakkosyötetyt öljyt, noina noin 5,6 MPa-m/s; käytännön seuraukset meidän pronssiholkki PV rajat ja päivitysstrategia opas.
15-25 % Yhteenliitetty huokoisuus sintratussa pronssissa; lähellä nollaa kiinteässä pronssissa
2x Kiinteän pronssin suurempi staattinen kantavuus yhtäläisin mitoin
1.8 Tyypillinen PV-raja (MPa-m/s) öljyllä kyllästetylle sintratulle holkille
5.6 Tyypillinen PV-raja (MPa-m/s) uritetulle kiinteälle holkille, jossa on öljysyöttö
Tyypilliset mitoitusarvot MPa-m/s karkaistujen akselien holkeille pintanopeuksilla alle 0,5 m/s. Todelliset rajat riippuvat lämpötilasta, jäähdytyksestä ja akselin osaa ystävästä.
Käyttöikä tätä samaa kaavaa. Täysin voideltu kiinteä pronssi tulee porausgeometriansa pidempään pituuslla, joten sintrattua pronssia käytetään harvoin pyöriville pyöriville akseleille, näytön nopeus on yli 0,5 m/s, ellei kuormitus ole kevyt. Värähtely-, stop-start- tai huonosti voideltuun käyttöön sintrattu pronssi säilyy paremmin, koska se ei riipu voiteluaineesta, joka saavuttaa reiän kruunun. Molemmille kuinan akselin kovuutta yli HRC 45 ja hienoja hienompaa Ra 0,8; syvempi katse sintrattu vs. valettu pronssiholkin pitkäikäisyys katso huoltoanalyysissämme.
Kitka, kalvon muodostuminen ja juoksukäyttäytyminen
Sintrattu pronssi muodostaa oman öljykalvon ilman ulkoista syöttöä, kun taas kiinteä pronssi tarvitsee uria ja voiteluaineen lähteen, mutta voideltuna se kestää paljon ankarampaa jatkuvaa käyttöä.
Sintrattu mekanismi on terminen: kun akseli lämmittää porausta, huokosissa olevan öljyn laajenee pintaan ja muodostaa rajakalvon; laakerin jäähtyessä öljy imeytyy takaisin sisään. Varasto on rajallinen ja vaatii kyllästyksen uudelleen. Kiinteä prossi ei pysty varastoi öljyä, joten kitkan uran geometriasta, viskositeetista ja syöttöpaineesta; kun nämä ovat oikein, se käy viileämmin ja pitää välyksen paljon pidempään määrälla.
Kun ulkoista öljyä ei voida hyväksyä, mutta käyttö on liian ankara, koska huokoiselle seinälle, valettu pronssiholkki, jossa on kiinteät voitelutulpat, kuten JDB600 valettu pronssi itsevoiteleva laakeri ,kirjatulla kiinteän pronssin tiiviin rakenteen sisällä kuivavoiteluainetoimituksella.
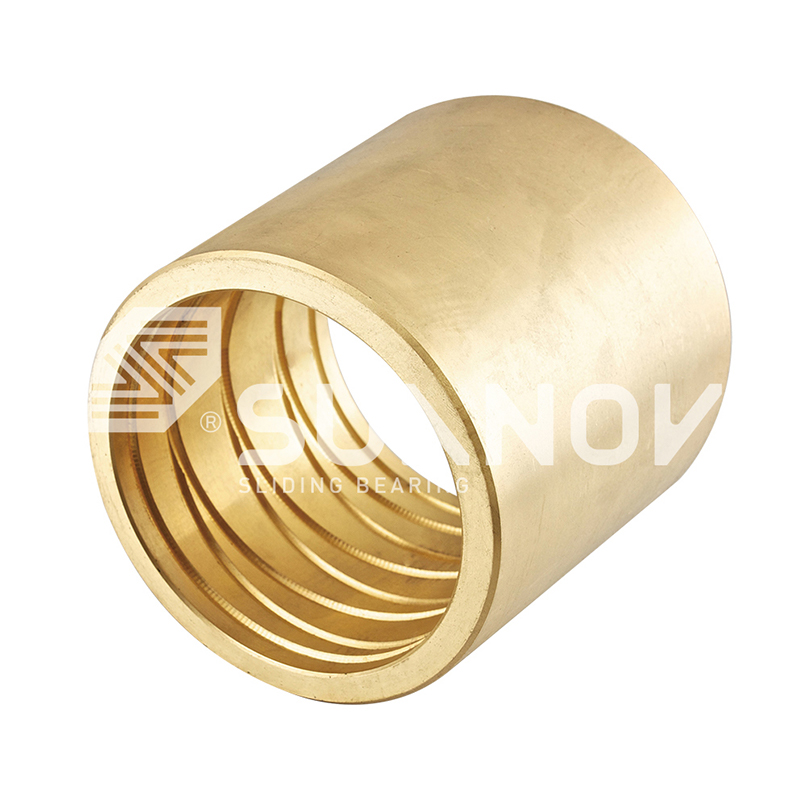 JDB-600 arvo itsevoiteleva pronssiohjainholkkilaakeritoimittajat, tukkumyynti, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa JDB-600 Cast itsevoiteleva pronssiohjainholkkilaakeritoimittaja, yritys, W... Näytä tuote →
Valitse sintrattu pronssi, kun
- Huollon saatavuus on huono tai kone käy ilman valvontaa
- Tehtävä on värähtelevä, stop-start tai ajoittainen
- Kuorma on pintanopeus pysyy alhaisena
- Vakiometriset koot ja tuotantomäärät yli 1000 kappaletta
Valitse kiinteä pronssi, kun
- Akselin nopeus ja PV ovat korkeat ja jatkuvat
- Staattiset tai iskukuormat lähestyvät sintratun materiaalin rajoja
- Jäähdytys- ja voitelutarvikkeet ovat saatavilla
- Tarvitaan suuria porauksia, laippoja, kiilauria tai ei-standardimetalliseoksia
Kustannukset, toleranssit ja valmistusrajoitukset
Sintrattu pronssi voittaa suurella volyymilla ja vakiokokoisina; kiinteät pronssivoitot, joissa työstön joustavuus, suuret poraukset tai epäkohdat metalliseokset ohjaavat työtä.
Sintrauksella on työkalukustannuksia, jotka kuolevat yli, ja sen jälkeen pienet kappalekohtaiset materiaali- ja koneistuskustannukset. Kiinteä reitti käyttää valutankoa ja joka maksaa käännetystä sirusta, mutta ei tarvitse stanssausta, joten se on halfmpi kertakorjauksissa ja prototyypeissä. Puristimen ja uunin koko rajoittaa myös sintratut osat kompaktiin halkaisijaan, näin ollen alle 150 mm, kun taas kiinteä pronssi voi nousta useisiin satoihin millimetriin.
Toleranssit vaihtelevat samasta. Sintratut holkit mitoitetaan tai muotoillaan sintrauksen jälkeen, ja on yleensä IT6-IT7-reiät; koneistettu kiinteä pronssi pitää IT5:stä IT7:ään ja hallitsee täysin samankeskisyyttä, laipan suorakulmaisuutta ja viimeistelyä, mikä on öljyttömän pronssiholkin toleranssi ja asennusohje selittää sanalla.
Valintaprosessi neljässä numerossa
Määritä kuorma, nopeus, voitelun saatavuus ja tuotantomäärä; oikea holkkiperhe tulee silloin ilmeiseksi.
- Laske PV-arvo toimintapisteessä ja vertaa sitä yllä oleviin 1,8 ja 5,6 MPa-m/s vertailuarvoihin. Jos arvo ylittää sintrausrajan vaaditulla käyttöisellä, siirry kiinteään pronssiin.
- Tarkista voitelun saatavuus. Jos laakeripaikka on suljettu, valvomaton tai likainen, sintratun pronssin sisäinen öljyvarasto on ratkaiseva etu.
- Aseta reiän mitat, toleranssit, laipat ja määrä. Yli 500 kappaleen standardikoot suosivat sintrattua; suuret reiät, epästandardit metalliseokset ja lyhyet ajot suosivat koneistettua kiinteää pronssia.
- Tarkista materiaalin koostumus ja mekaaniset tiedot valmistajalta. Zhejiang Shuangnuo Bearing Technology Co., Ltd. tarjoaa spektrokemiallisia analyyseja ja mekaanisia testiraportteja sekä sintratuille että valetuille pronssille.
Pienikokoisille suurikuormitettaville kokoonpanoille ilman huoltoa SF1B pronssipohjainen sintrattu laakeri SF-1-perheestä on käytännöllinen keskivaihtoehto, koska sen polymeerisekoitettu päällys lisää kantavuutta ja pitää porauksen huoltovapaana.
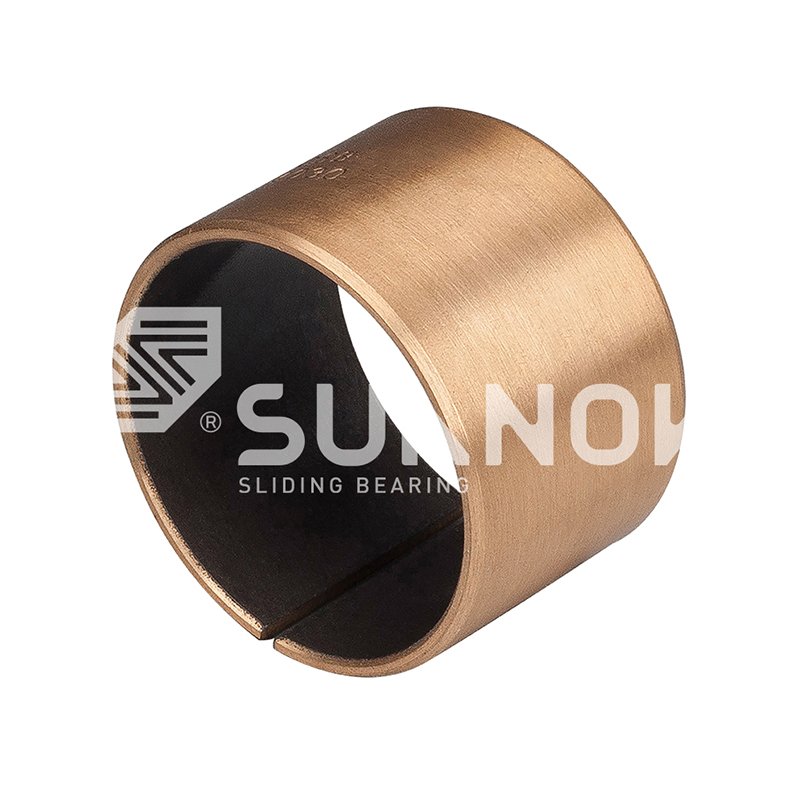 Tukkumyynti suuri kuormituskapasiteetti, matalakitkainen SF-1B pronssilaakeri | Itsevoitelu Zhejiang Shuangnuo Bearing Technology Co., Ltd. Kiinassa suuri kuormituskapasiteetti, matalakitkainen SF-1B pronssilaakeri | Itsevoiteleva pronssi... Näytä tuote →
Usein kysytyt kysymykset
Lyhyet holtit kysymyksiin, insinöörit kysyvät yleisesti vertaillessaan näitä kahta kahta materiaalia.
Onko sintrattu pronssi vahvempi kuin kiinteä pronssi?
Ei. Huokoisuus, joka sallii sintratun pronssin varastoida öljyä, alentaa myös sen puristus- ja vetolujuutta. Tyypillinen sintrattu pronssiholkki kantaa noin puolet samankokoisen umpipronssiholkin staattisesta kuormasta, joka kiinteä pronssi määritteleän aina, kun myötöraja hallitsee suunnittelua.
Kumpi holkki kestää pidempään, sintrattu vai kiinteä pronssi?
Riippuu voitelusta. Ilman ulkoista voiteluainetta sintrattu pronssi kestää yleensä kuivaa kiinteää pronssia kauemmin, koska sen huokosista vapautuu öljyä juuri siellä, missä kitka lämmittää porausta. Tasaisella voitelulla kiinteä pronssi kestää kulumista pidempään suurella maksulla ja korkealla PV:llä, koska sen tiheä seinämä täysi välyksen ja hajottaa lämpöä paremmin.
Voiko sintrattu pronssiholkki toimia ilman öljyä?
Tuhansia tunteja kyllä, mutta ei ikuisesti. Huokosiin varastoitunut öljy kuluu haihtumisen, hapettumisen ja kulkeutumisen aiheuttaa, ja holkki on varmasti vaihdettava uudelleen tai. Jaksottainen ja värähtelevä työ pidentää tätä asiaa; jatkuva nopea palvelu lyhentää sitä dramaattisesti.
suuret toleranssit ovat saatavilla pronssiholkeille?
Sintratut pronssiholkit mitoitetaan sintrauksen jälkeen ja on ensin IT6-IT7-poraustoleranssit. Kiinteät pronssiholkit koneistetaan ja kiinnittää IT5:stä IT7:ään pyöreyden, samankeskisyyden, laipan neliömäisyyden ja pinnan lausun hallinnassa. Molemmissa reiteissä on laipallisia, tiivistettyjä tai ei-standardeja metalliseoksia.
Ota yhteyttä //
Onko sinulla kysymyksiä? Ota yhteyttä!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. erikoistuu erilaisten itsevoitelevien kupariseosholkkien laakerituotteiden tuotantoon
Nopea linkit
Aiheeseen liittyvät tuotteet
Kontakti
- Lisätä: Nro 69, Tingyao East Road, Ganyaon kaupungin teollisuusvyöhyke, Jiashan County, Zhejiangin maakunta, Kiina
- Puh: +86-15957371801
- Faksi: +86-0573-84038630
- Sähköposti:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Mukautetut itsevoitelevat kupariseoslaakerit
